Толстостенное Литьё Пластмасс: Правила Проектирования, Дефекты и Решения
Толстостенное литьё пластмасс: Полное руководство по проектированию, дефектам и решениям

Когда вам нужна прочная пластиковая деталь, способная выдерживать большие нагрузки, толстостенное литьё под давлением часто является лучшим решением. Но «толстые» стенки при литье под давлением несут реальные проблемы — утяжины, внутренние пустоты, очень долгое время цикла и более высокие затраты. Это руководство объясняет, что такое толстостенное литьё, какие возникают проблемы и как сделать всё правильно.
Основано на многолетнем опыте литья под давлением компании Eastmaster Manufacturing Limited в Шэньчжэне, Китай.
Что такое толстостенное литьё под давлением?(H2)
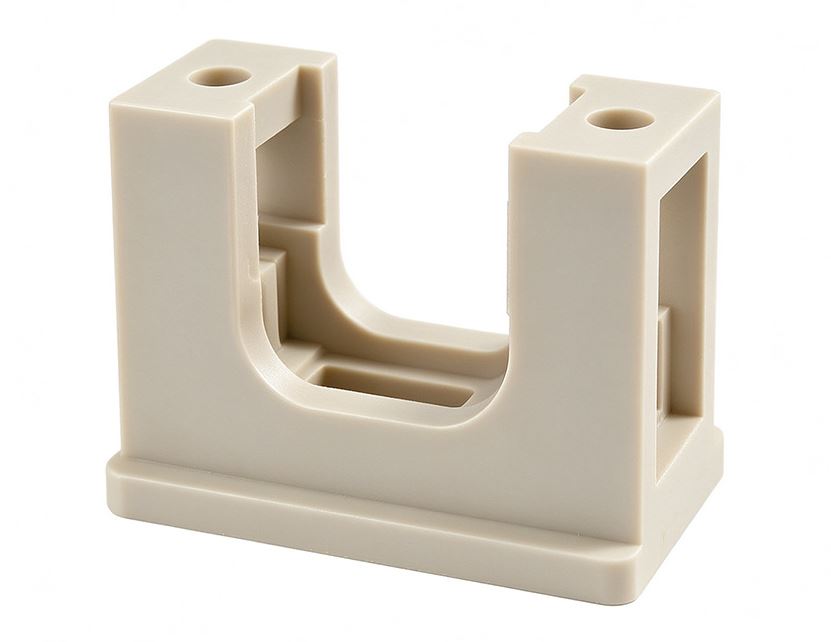
Стандартное литьё под давлением обычно использует толщину стенок от 1 до 3 мм. Толстостенное литьё относится к деталям со стенками толще 4 мм — иногда до 25 мм для специальных применений, таких как промышленные трубные фитинги, мощные корпуса и конструкционные компоненты.
Типичные применения включают:
• Промышленные клапаны и трубные фитинги
• Мощные корпуса и кожухи
• Автомобильные конструкционные компоненты
• Большие контейнеры и ёмкости
• Корпуса медицинских устройств
4 главные проблемы толстостенного литья(H2)
1. Утяжины(H3)
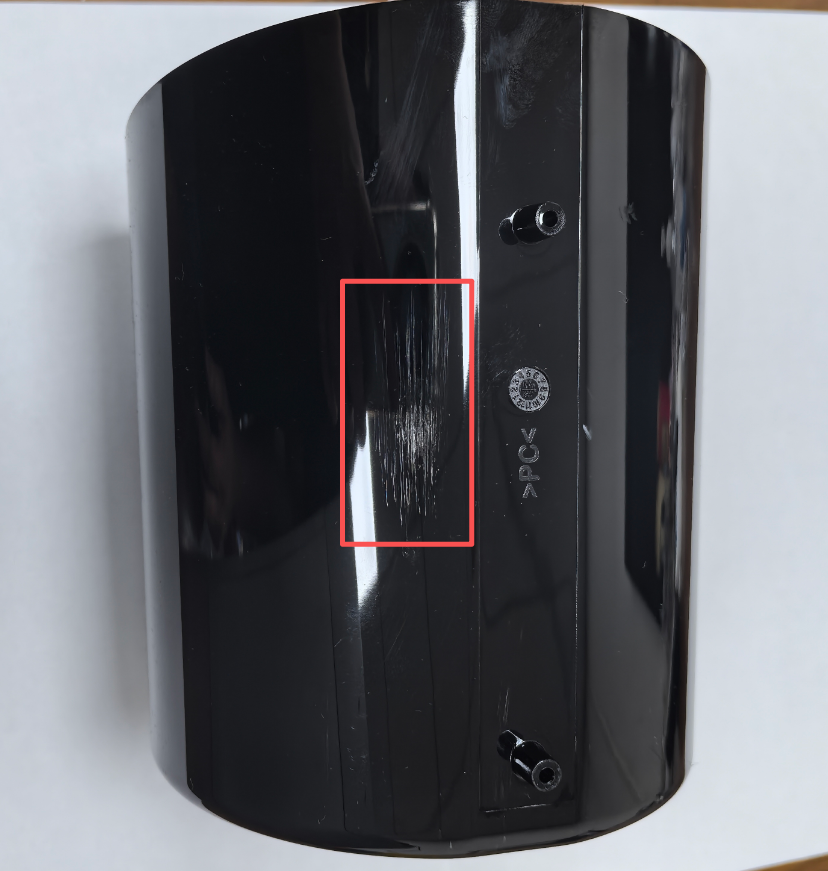
Это проблема №1. Наружная поверхность охлаждается и затвердевает первой, в то время как толстое внутреннее ядро остаётся расплавленным дольше. Когда ядро сжимается, оно тянет поверхность внутрь, создавая видимую впадину. Утяжины чаще всего появляются над рёбрами, бобышками и толстыми сечениями.
Физика проста: пластики сжимаются при охлаждении (обычно 0,5-3% в зависимости от материала). Там, где сосредоточена масса, больше объёма для потери. Без достаточного давления допрессовки для подачи дополнительного материала в толстое сечение до замерзания литника, поверхность проваливается внутрь.
2. Внутренние пустоты(H3)
Толстые сечения охлаждаются снаружи внутрь. Захваченный расплавленный пластик в центре сжимается, но не имеет дополнительного материала для заполнения зазора, создавая воздушные карманы внутри детали. Эти пустоты ослабляют деталь структурно и часто обнаруживаются только при рентгеновском или КТ-контроле — слишком поздно для массового производства.
3. Очень долгое время цикла(H3)
Время охлаждения растёт пропорционально квадрату толщины стенки. Удвоение толщины стенки примерно учетверяет время охлаждения. Например:
• Стенка 2 мм: около 15 секунд охлаждения
• Стенка 4 мм: около 60 секунд охлаждения
• Стенка 6 мм: более 100 секунд охлаждения
Это напрямую повышает стоимость одной детали через более высокое энергопотребление и меньшую производительность оборудования.
4. Коробление(H3)
Неравномерная толщина стенок вызывает неравномерное охлаждение. Толстые участки остаются горячими дольше и сжимаются больше, чем тонкие, создавая внутренние напряжения, которые деформируют деталь после выталкивания. Большие плоские детали с локальными толстыми элементами (такими как логотипы или бобышки) — самые проблемные.
Правила проектирования, которые действительно работают(H2)
Правило 50-60% для рёбер и бобышек(H3)
Сохраняйте толщину стенки ребра или бобышки на уровне 50-60% от основной толщины стенки. Ребро, слишком толстое у основания, создаёт локальное утолщение и вызывает утяжины на противоположной поверхности. Если нужна большая прочность, добавьте больше рёбер или бобышек — не делайте их толще.
|
Номинальная стенка (мм) |
Макс. стенка ребра/бобышки при 0,6x (мм) |
Макс. при 0,7x (использовать редко) |
|
1.5 |
0.9 |
1.05 |
|
2.0 |
1.2 |
1.4 |
|
2.5 |
1.5 |
1.75 |
|
3.0 |
1.8 |
2.1 |
|
3.5 |
2.1 |
2.45 |
Равномерная толщина стенок(H3)
Старайтесь сохранять стенки максимально равномерными. Когда изменения толщины необходимы, используйте плавные переходы (соотношение длины к изменению толщины не менее 3:1) вместо резких ступеней. Это снижает неравномерное охлаждение и концентрацию напряжений.
Выемка в толстых сечениях(H3)
Вместо сплошных толстых стенок сделайте полость внутри. Это сохраняет прочность, одновременно снижая тепловую массу, которая вызывает утяжины и долгое время охлаждения. Для бобышек используйте сердцевинные отверстия и косынки вместо сплошной массы.
Хороший дизайн литника(H3)
Разместите литник рядом с самым толстым сечением, чтобы давление допрессовки могло достичь области, которая в нём больше всего нуждается. Используйте литник достаточно большого размера, чтобы он оставался открытым во время фазы допрессовки. Если литник замёрзнет слишком рано, никакое давление выдержки не поможет.
Советы по процессу для толстостенных деталей(H2)
• Правильно сушите материалы: Гигроскопичные материалы (нейлон, ПК, АБС, ПЭТ) должны быть высушены до нормы перед литьём. Даже небольшие количества влаги вызывают серебряные полосы и пустоты.
• Многоступенчатая допрессовка: Используйте 2-3 ступени с уменьшающимся давлением. Это обеспечивает постоянное компенсирование усадки в течение всего затвердевания.
• Выдержка до замерзания литника: Проведите тест замерзания литника для определения правильного времени выдержки. Если выдержка заканчивается до замерзания литника, расплав течёт обратно, и толстые сечения сжимаются без компенсации.
• Увеличьте время охлаждения: Не торопитесь с выталкиванием. Деталь должна остыть ниже температуры тепловой деформации материала перед выталкиванием, особенно в толстых сечениях.
• Постоянная температура формы: Поддерживайте разницу температур ниже 10°C между полостью и ядром для предотвращения неравномерной усадки.
Когда рассмотреть альтернативы(H2)
Если вашей детали нужны стенки толще 10 мм, или вам нужно всего несколько штук, рассмотрите:
• ЧПУ-обработка из сплошных блоков пластика для малых объёмов — без стоимости формы, быстрее
• Прессование для очень больших толстых деталей
• Реакционное литьё под давлением (RIM) для больших конструкционных деталей с более низкой стоимостью оснастки
Для толстых деталей малых серий, ЧПУ-обработка из сплошного пластикового сырья (PEEK, POM, нейлон и т.д.) может быть быстрее и экономичнее, чем изготовление толстостенной литьевой формы.
Почему выбрать Eastmaster для толстостенных деталей(H2)
В Eastmaster Manufacturing Limited мы проверяем каждый толстостенный проект на технологичность перед изготовлением формы. Наша проверка DFM (проектирование для производства) выявляет геометрию, склонную к утяжинам, на раннем этапе, экономя дорогостоящие доработки формы.
• Бесплатный DFM-обзор для всех проектов литья под давлением
• Моделирование литья для прогнозирования расположения утяжин и пустот
• Собственное изготовление форм с оптимизированным дизайном охлаждающих каналов
• Возможности ЧПУ-обработки для толстостенных деталей малых серий
• Сертифицированное управление качеством ISO 9001 и ISO 13485
• Верификация D-U-N-S: 66-849-8033
Свяжитесь с Eastmaster с чертежами вашей детали для бесплатного DFM-обзора и коммерческого предложения — обычно в течение 24 часов.
Email:info@eastmaster.com Phone: +86 755 22676100
Серебряные Полосы при Литье Пластмасс: Причины, Исправления и Профилактика