Moldeo de Paredes Gruesas: Guía de Diseño, Defectos y Soluciones
Moldeo de Paredes Gruesas: Guía Completa de Diseño, Defectos y Soluciones

Cuando necesita una pieza de plástico resistente que pueda soportar cargas pesadas, el moldeo por inyección de paredes gruesas suele ser la respuesta. Pero "grueso" en moldeo por inyección conlleva desafíos reales — marcas de hundimiento, vacíos internos, tiempos de ciclo muy largos y mayores costos. Esta guía explica qué es el moldeo de paredes gruesas, qué sale mal y cómo hacerlo bien.
Basado en años de experiencia en moldeo por inyección de Eastmaster Manufacturing Limited en Shenzhen, China.
¿Qué es el Moldeo de Paredes Gruesas?(H2)
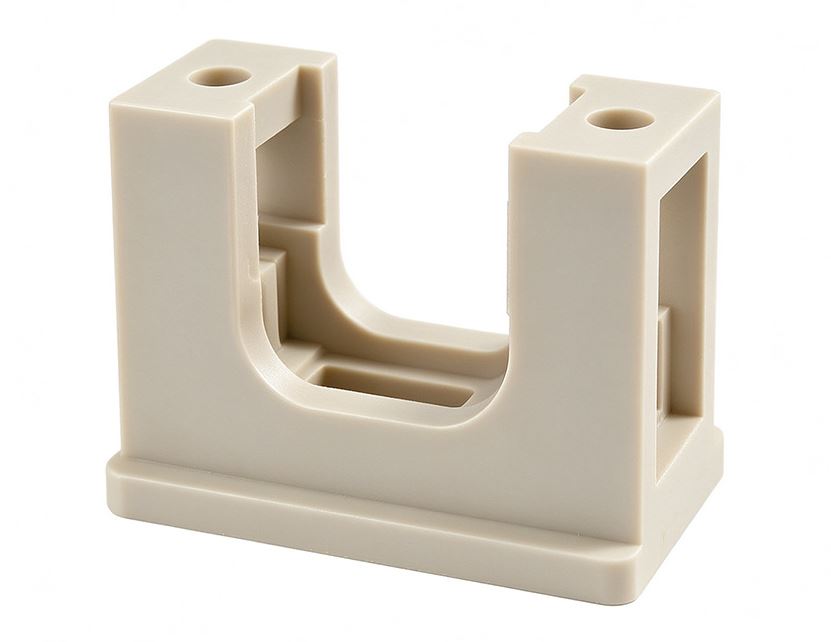
El moldeo por inyección estándar típicamente usa espesor de pared entre 1-3 mm. El moldeo de paredes gruesas se refiere a piezas con paredes más gruesas de 4 mm — a veces hasta 25 mm para aplicaciones especiales como accesorios de tuberías industriales, carcasas de uso intensivo y componentes estructurales.
Las aplicaciones comunes incluyen:
• Válvulas industriales y accesorios de tuberías
• Carcasas y cajas de uso intensivo
• Componentes estructurales automotrices
• Grandes contenedores y recipientes
• Carcasas de dispositivos médicos
Los 4 Grandes Desafíos del Moldeo de Paredes Gruesas(H2)
1. Marcas de Hundimiento(H3)
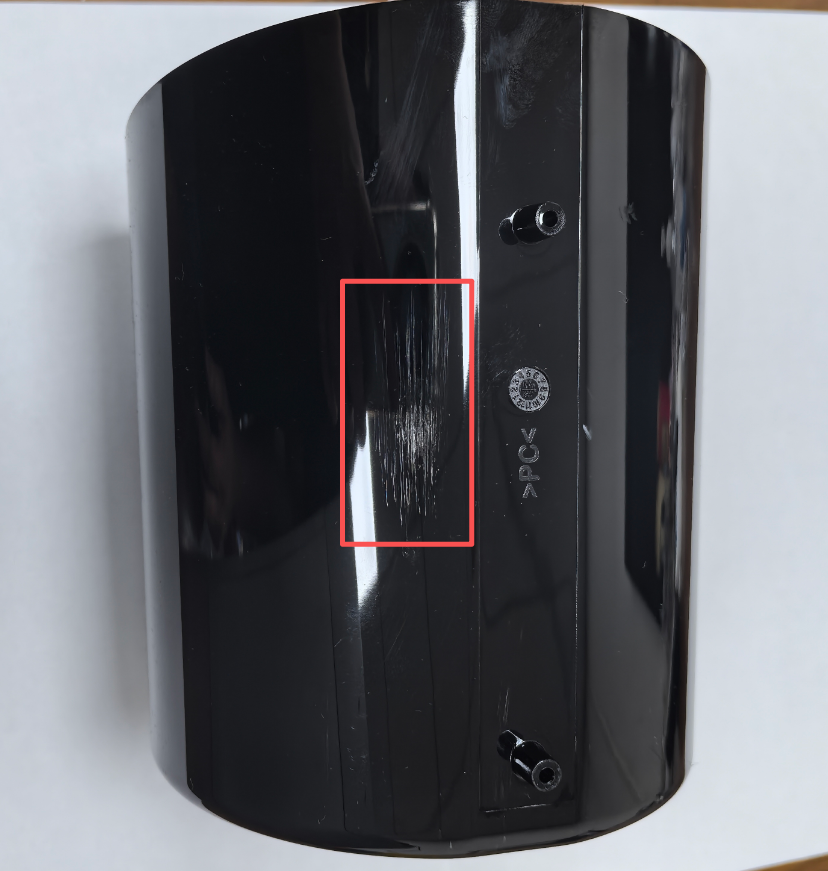
Este es el problema número 1. La superficie exterior se enfría y endurece primero, mientras que el núcleo interno grueso permanece fundido por más tiempo. A medida que el núcleo se encoge, tira de la superficie hacia adentro, creando una depresión visible. Las marcas de hundimiento aparecen con mayor frecuencia sobre nervaduras, postes y secciones gruesas.
La física es simple: los plásticos se encogen al enfriarse (típicamente 0.5-3% dependiendo del material). Donde la masa se concentra, hay más volumen que perder. Sin suficiente presión de empaque para alimentar material adicional en la sección gruesa antes de que la compuerta se congele, la superficie colapsa hacia adentro.
2. Vacíos Internos(H3)
Las secciones gruesas se enfrían de afuera hacia adentro. El plástico fundido atrapado en el centro se encoge pero no tiene material adicional para llenar el espacio, creando bolsas de aire dentro de la pieza. Estos vacíos debilitan la pieza estructuralmente y a menudo solo se detectan con inspección por rayos X o escáner CT — demasiado tarde para la producción en masa.
3. Tiempos de Ciclo Muy Largos(H3)
El tiempo de enfriamiento crece con el cuadrado del espesor de la pared. Duplicar el espesor de la pared aproximadamente cuadruplica el tiempo de enfriamiento. Por ejemplo:
• Pared de 2 mm: aproximadamente 15 segundos de enfriamiento
• Pared de 4 mm: aproximadamente 60 segundos de enfriamiento
• Pared de 6 mm: más de 100 segundos de enfriamiento
Esto aumenta directamente el costo por pieza a través de mayor uso de energía y menor producción de la máquina.
4. Deformación(H3)
El espesor desigual de paredes causa enfriamiento desigual. Las áreas gruesas permanecen calientes por más tiempo y se encogen más que las áreas delgadas, creando tensiones internas que deforman la pieza después de la eyección. Las piezas planas grandes con características gruesas localizadas (como logotipos o postes) son los peores casos.
Reglas de Diseño que Realmente Funcionan(H2)
La Regla del 50-60% para Nervaduras y Postes(H3)
Mantenga el espesor de pared de nervaduras y postes al 50-60% del espesor de pared principal. Una nervadura demasiado gruesa en su base crea un punto grueso local y causa marcas de hundimiento en la superficie opuesta. Si necesita más resistencia, añada más nervaduras o postes — no los haga más gruesos.
|
Pared Nominal (mm) |
Máx. Pared Nervadura/Poste a 0.6x (mm) |
Máx. a 0.7x (usar con moderación) |
|
1.5 |
0.9 |
1.05 |
|
2.0 |
1.2 |
1.4 |
|
2.5 |
1.5 |
1.75 |
|
3.0 |
1.8 |
2.1 |
|
3.5 |
2.1 |
2.45 |
Espesor Uniforme de Pared(H3)
Intente mantener las paredes lo más uniformes posible. Cuando se necesitan cambios de espesor, use transiciones graduales (relación de longitud a cambio de espesor de al menos 3:1) en lugar de escalones repentinos. Esto reduce el enfriamiento desigual y la concentración de tensiones.
Vaciar Secciones Gruesas(H3)
En lugar de paredes gruesas sólidas, vacíe el interior. Esto mantiene la resistencia mientras reduce la masa térmica que causa marcas de hundimiento y largos tiempos de enfriamiento. Para postes, use orificios de núcleo y nervios de refuerzo en lugar de masa sólida.
Buen Diseño de Compuerta(H3)
Coloque la compuerta cerca de la sección más gruesa para que la presión de empaque pueda alcanzar el área que más lo necesita. Use una compuerta lo suficientemente grande para permanecer abierta durante la fase de empaque. Si la compuerta se congela demasiado temprano, ninguna presión de mantenimiento ayudará.
Consejos de Proceso para Piezas de Paredes Gruesas(H2)
• Secar materiales correctamente: Los materiales higroscópicos (Nylon, PC, ABS, PET) deben secarse según especificación antes del moldeo. Incluso pequeñas cantidades de humedad causan marcas de plata y vacíos.
• Presión de empaque multi-etapa: Use 2-3 etapas con presión decreciente. Esto proporciona compensación sostenida para la contracción durante la solidificación.
• Mantener hasta congelación de compuerta: Haga una prueba de congelación de compuerta para encontrar el tiempo de mantenimiento correcto. Si el mantenimiento termina antes de que la compuerta se congele, el fundido fluye de regreso y las secciones gruesas se encogen sin compensación.
• Extender tiempo de enfriamiento: No apresure la eyección. La pieza debe enfriarse por debajo de la temperatura de deflexión térmica del material antes de la eyección, especialmente en secciones gruesas.
• Temperatura de molde constante: Mantenga la diferencia de temperatura por debajo de 10°C entre cavidad y núcleo para prevenir encogimiento desigual.
Cuándo Considerar Alternativas(H2)
Si su pieza necesita paredes más gruesas de 10 mm, o solo necesita pocas piezas, considere:
• Mecanizado CNC desde bloques de plástico sólido para volúmenes bajos — sin costo de molde, más rápido
• Moldeo por compresión para piezas gruesas muy grandes
• Moldeo por inyección reactiva (RIM) para piezas estructurales grandes con menor costo de herramienta
Para piezas gruesas de bajo volumen, el mecanizado CNC desde stock de plástico sólido (PEEK, POM, Nylon, etc.) puede ser más rápido y rentable que construir un molde de inyección de paredes gruesas.
Por Qué Elegir Eastmaster para Piezas de Paredes Gruesas(H2)
En Eastmaster Manufacturing Limited, revisamos cada diseño de pared gruesa por fabricabilidad antes de construir el molde. Nuestra verificación DFM (Diseño para Fabricabilidad) detecta geometría propensa a hundimiento tempranamente, ahorrando costosas modificaciones de molde más adelante.
• Revisión DFM gratuita para todos los proyectos de moldeo por inyección
• Simulación de flujo de molde para predecir ubicaciones de hundimiento y vacíos
• Fabricación de moldes interna con diseño optimizado de canales de enfriamiento
• Capacidad de mecanizado CNC para piezas de paredes gruesas de bajo volumen
• Gestión de calidad certificada ISO 9001 e ISO 13485
• D-U-N-S verificado: 66-849-8033
Contacte a Eastmaster con los dibujos de su pieza para una revisión DFM gratuita y cotización — típicamente dentro de 24 horas.
Email:info@eastmaster.com Phone: +86 755 22676100
Marcas de Plata en Moldeo por Inyección: Causas, Soluciones y Prevención