• image English
    • image Pусский
    • image Español
    qr Code Url

    Отсканируйте qrcode для просмотра мобильного сайта

    Данные пустые
    0
    Членский центр
    выход
    Дом /Articles /Старый блог /
    Блоги
    • Технологии
    • Обсуждение
    Допуски на механическую обработку с ЧПУ: чего можно достичь и как их указывать
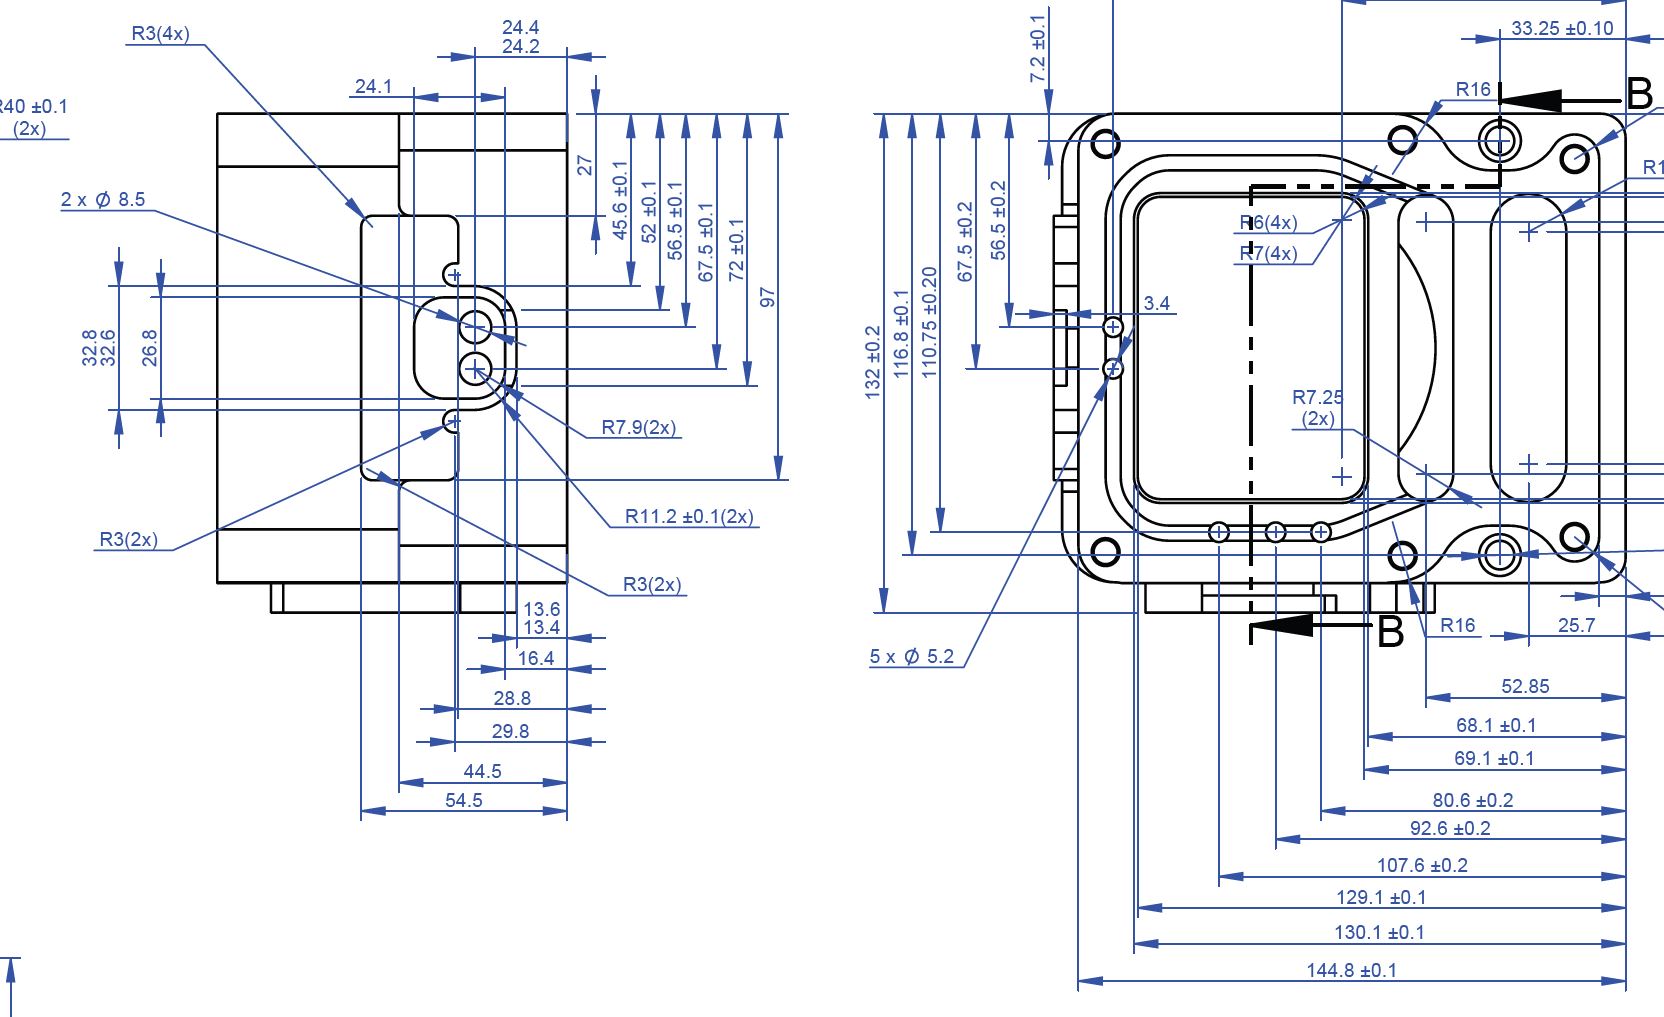
    Руководство по допускам ЧПУ-обработки — от стандартных классов ISO 2768 до максимально достижимых допусков по материалам и методам обработки. Научитесь правильно указывать допуски с помощью GD&T, поймите реальное влияние строгих допусков на стоимость и избегайте типичной ошибки завышения требований. Включает практические таблицы для алюминия, стали, титана, PEEK и технических пластиков, а также чек-лист указания допусков.
    2026-07-27
    Команда инженеров Eastmaster
    ЧПУ обработка PEEK: полное руководство по маркам, свойствам и применениям
    Полное руководство по ЧПУ обработке PEEK из 25-летнего опыта Eastmaster. Три марки PEEK (ненаполненный, 30% стекловолокно, 30% углеволокно), параметры фрезерования и точения, достижимые допуски, чистота поверхности, рекомендации по проектированию, сравнение с PTFE, POM, PEI. Применения: аэрокосмическая, медицинская, нефтегазовая, полупроводниковая и автомобильная отрасли.
    2026-07-23
    Команда инженеров Eastmaster
    ЧПУ обработка PTFE (Тефлона): свойства, сложности и лучшие практики
    Полное руководство по ЧПУ обработке PTFE из 25+ летнего опыта Eastmaster. Охватывает свойства материала PTFE, четыре ключевые сложности обработки (деформируемость, тепловое расширение, контроль стружки, ползучесть), параметры точения/фрезерования/сверления, требования к инструменту, сравнение пяти марок PTFE, рекомендации по проектированию и контролю качества. Для деталей с tight допусками предпочтительны наполненные марки.
    2026-07-16
    Команда инженеров Eastmaster
    Усадочные раковины при литье под давлением: анализ причин и устранение | Eastmaster
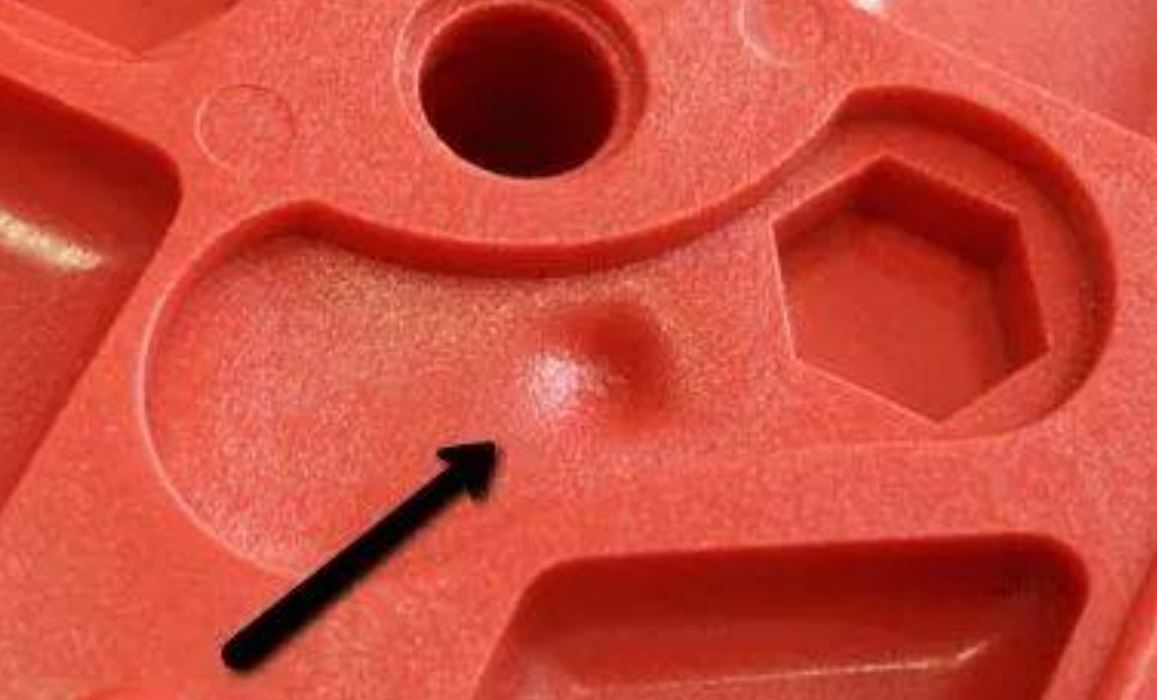
    Полное руководство по усадочным раковинам при литье под давлением — определение, коренные причины (избыточная толщина стенки,
    недостаточное давление подпитки, высокая усадка материала, неэффективное охлаждение, неудачное расположение литника), методы
    систематической диагностики и практические решения от проектирования до корректировки процесса. Включает таблицу усадки материалов
    и контрольный список для инженеров.
    2026-07-13
    Команда инженеров Eastmaster
    Облои при литье под давлением: причины, решения и руководство по предотвращению
    Полное руководство по дефектам облоя при литье под давлением. Описаны определение и механизм образования облоя, основные
    причины — избыточное давление впрыска, недостаточное усилие смыкания, износ пресс-формы, проблемы вязкости материала и дефекты
    конструкции. Представлены методы систематической диагностики, практические решения для каждой причины и чек-лист предотвращения облоя.
    2026-06-16
    Команда инженеров Eastmaster
    Коробление и следы подгара при литье под давлением: причины и решения
    Руководство по устранению коробления и подгаров при литье под давлением из 25+ летнего опыта Eastmaster. Пять типов коробления, четыре категории причин (охлаждение, усадка, ориентация, процесс) и четыре типа подгаров. Конструктивные, формовочные, технологические и материальные решения, таблица диагностики, случай ABS (коробление с 1,2 мм до 0,15 мм, брак с 20% до <1%), контрольные списки предотвращения для проектирования, формы и производства.

    2026-05-19
    Команда инженеров Eastmaster
    Стоимость пресс-формы: полный анализ и руководство по оптимизации
    Полное руководство по пониманию стоимости пресс-форм с точки зрения завода-изготовителя. Охватывает две основные категории затрат (инвестиции в оснастку и цена за единицу продукции), подробно разбирает каждый компонент затрат с реальными цифрами, выявляет 7 ключевых факторов, влияющих на стоимость пресс-формы, и предлагает 7 практических стратегий оптимизации бюджета на литьё под давлением — всё основано на 25-летнем опыте производства Eastmaster.
    2026-05-08
    Команда инженеров Eastmaster
    Прототипирование для стартапов: 3D-печать, CNC-обработка или быстрое изготовление оснастки?
    Гид по выбору метода прототипирования для стартапов: плюсы/минусы 3D-печати, CNC и быстрой оснастки. Как сократить сроки и риски при запуске hardware-продукта.
    2026-04-08
    Команда инженеров Eastmaster
    Как выбрать правильный пластик для вашего проекта
    На основе 25+ лет опыта изготовления деталей команда Eastmaster делится практическим руководством по выбору инженерных пластиков.
    Сравнение 13 материалов от PP до PEEK с указанием механических свойств, стоимости, химической стойкости и нормативного соответствия
    (FDA, UL 94, ISO 10993). Включает типичные ошибки и 5-шаговый алгоритм выбора.
    2026-03-16
    Команда инженеров Eastmaster
    • 1
    • 2
    • 3

    Блок 3A30, Huashenghui Bldg A, промышленная зона Hang Cheng, Qianjin 2nd Rd, Xixiang, Bao An, Шэньчжэнь, Китай

    +86 755 22676100

    Дом

    Дом


    • Why Choose Us

    • FAQ

    Услуги

    • Служба прототипирования

    • Оснастка и литье

    • Прецизионная обработка с ЧПУ

    • Крепления и приспособления

    Продукты


    • Пресс-формы для литья под давлением и литье


    • обработка с ЧПУ


    • Быстрое прототипирование

    • Fixtures & Jigs

    • Крепления и приспособления

    Дом


    • Home Appliances

    • Electrical Parts

    • Robotics & Automation

    • Automobile Parts

    • Medical Device

    • Bioscience Equipment

    Блог

    Дом

    Карта сайта

    www.eastmaster.com
    www.east-master.com

    © 2022 Eastmaster Manufacturing Limited

    京公网安备 32058302002032号
    (111432)
    0