Moldeo de Piezas Transparentes: Materiales, Diseño de Molde y Prevención de Defectos
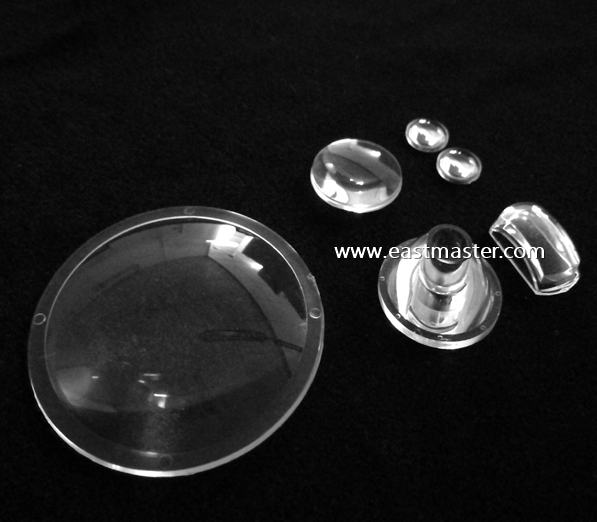
Las piezas de plástico transparente están en todas partes — luces de automóviles, ventanas de dispositivos médicos, cubiertas de pantallas, lentes y empaques de alimentos. Pero moldear piezas claras es uno de los trabajos más difíciles en moldeo por inyección. Cualquier defecto minúsculo que sería invisible en una pieza coloreada se muestra claramente en una transparente.
Esta guía cubre los materiales, diseño de molde, consejos de proceso y prevención de defectos para moldeo de plástico transparente. Basado en años de experiencia de fabricación de Eastmaster Manufacturing Limited en Shenzhen, China.
Materiales para Piezas Transparentes
No todos los plásticos pueden ser transparentes. Los tres plásticos claros más comunes para moldeo por inyección son:
• Policarbonato (PC): Muy resistente e impactante. Buena resistencia al calor (hasta 130°C). Usado para luces de automóviles, gafas de seguridad, dispositivos médicos. Absorbe humedad — debe secarse antes del moldeo.
• PMMA / Acrílico: Mejor claridad óptica (hasta 92% de transmisión de luz). Buena resistencia UV. Usado para lentes, paneles de pantalla, cubiertas de luz. Más frágil que PC — se agrieta más fácilmente.
• ABS / PS transparente: Opción de menor costo. Bueno para ventanas de productos de consumo y empaques. Menor resistencia al calor que PC o PMMA.
Materiales como Nylon, PEEK y PTFE no se usan para piezas transparentes. Estos plásticos de ingeniería se eligen por resistencia y resistencia al calor, no por claridad.
Diseño de Molde para Piezas Claras
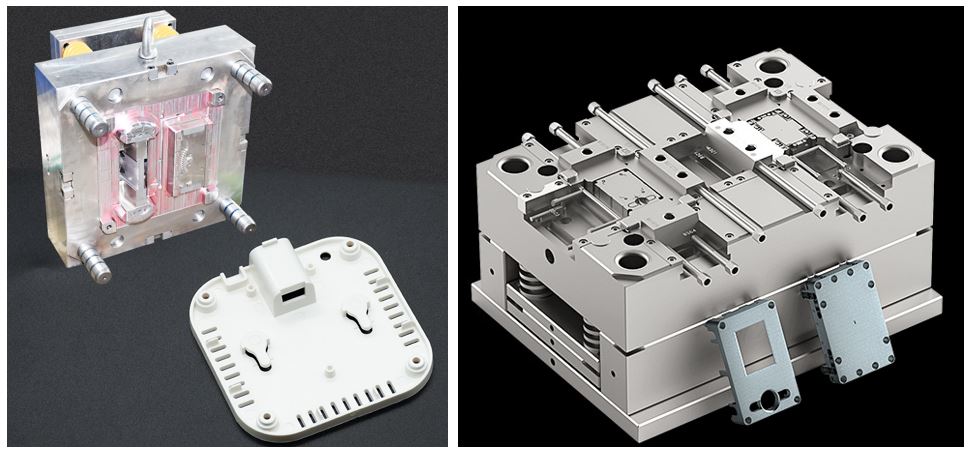
El molde es el factor más importante para la calidad de piezas transparentes.
Pulido Espejo (SPI A-1 o A-2)
La superficie de la cavidad debe pulirse hasta un acabado espejo. Cualquier rayón o marca en el molde se muestra directamente en la pieza. El pulido con diamante es el proceso estándar, reduciendo la rugosidad de la superficie a fracciones de micrómetro. Un molde bien pulido también reduce el riesgo de que la pieza se pegue durante la eyección.
Diseño de Compuerta
• Coloque la compuerta fuera del área visible cuando sea posible
• Use compuertas anchas y poco profundas para reducir marcas de flujo
• Evite compuertas pequeñas que causan alto esfuerzo cortante y chorros visibles
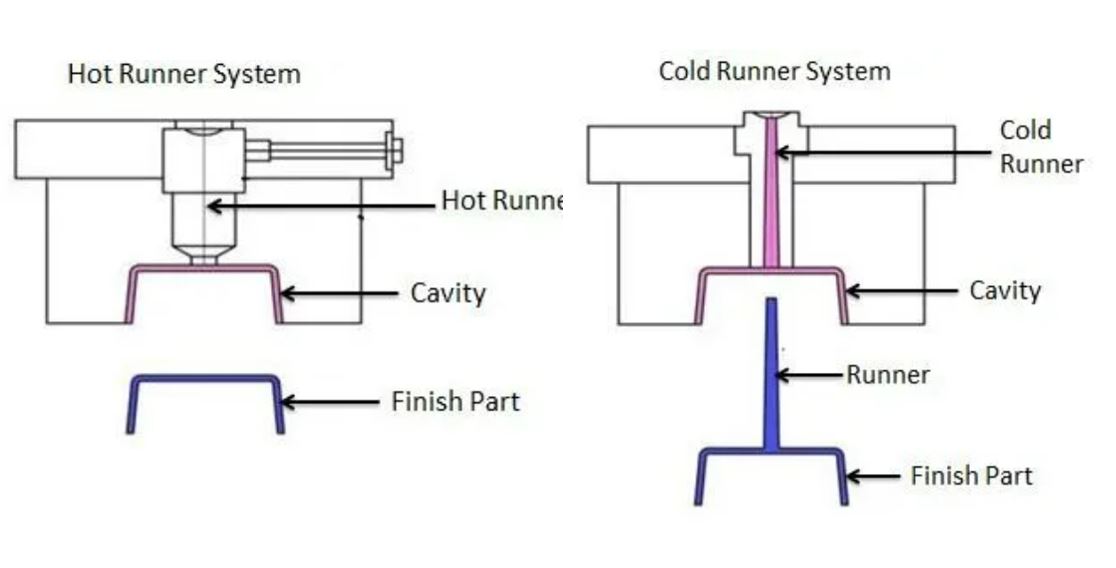
• Los sistemas de canal caliente ayudan a mantener la temperatura del fundido constante en toda la cavidad
Espesor Uniforme de Pared
Las paredes desiguales causan enfriamiento desigual, lo que lleva a tensión interna y distorsión óptica (birrefringencia). Mantenga las paredes lo más uniformes posible y use transiciones graduales (relación mínima 3:1) cuando se necesiten cambios de espesor.
Ángulos de Inclinación
Use ángulos de inclinación de 2 grados o más para piezas claras. Ángulos pequeños causan pegado durante la eyección, lo que puede rayar o agrietar la superficie clara. Esto es especialmente importante para superficies texturizadas donde la fricción es mayor.
Sistema de Enfriamiento
La temperatura constante del molde es crítica. Diferencias de temperatura superiores a 10°C entre cavidad y núcleo causan encogimiento desigual y defectos ópticos. Use canales de enfriamiento conformales para geometría compleja, o reposicione deflectores en zonas problemáticas de herramientas existentes.
Parámetros Clave del Proceso
Secado de Material — Crítico para Piezas Claras
PC y PMMA absorben humedad del aire. Incluso 0.02% de humedad puede causar burbujas visibles y opacidad en una pieza clara. Requisitos estándar de secado:
• PC: 120°C durante 3-4 horas, contenido de humedad por debajo de 0.02%
• PMMA: 80-85°C durante 2-3 horas, contenido de humedad por debajo de 0.05%
• Use un secador desecante: Los secadores de tolva estándar rara vez son suficientes para piezas de grado óptico. Los secadores desecantes que alcanzan punto de rocío de -40°C son el estándar.
Velocidad de Inyección
Use velocidad de inyección moderada. Demasiado rápido causa líneas de flujo y birrefringencia (tensión molecular que se muestra como doble refracción). Demasiado lento hace que el fundido se enfríe antes de llenar la cavidad completamente.
Temperatura del Fundido
Mantenga la temperatura del fundido dentro del rango recomendado del material. Demasiado alta causa degradación y amarillamiento. Demasiado baja causa marcas de flujo y llenado incompleto.
Temperatura del Molde
Mayor temperatura del molde mejora la replicación de la superficie y reduce marcas de flujo, pero aumenta el tiempo de ciclo. Para materiales amorfos como PC y PMMA, mayor temperatura del molde también reduce el riesgo de niebla.
Presión de Empaque
Use presión de empaque multi-etapa. Comience con mayor presión y disminuya por etapas. Esto compensa la contracción sin sobre-tensionar la pieza. Mantenga la presión hasta que la compuerta se congele.
Defectos Comunes y Cómo Corregirlos
|
Defecto |
Causa |
Solución |
|
Burbujas y Vacíos |
Humedad en el material o aire atrapado |
Seque el material correctamente. Reduzca velocidad de inyección. Aumente presión de empaque. |
|
Líneas de Flujo |
Flujo desigual del fundido en la cavidad |
Mejore diseño de compuerta. Use canal caliente. Ajuste temperatura de fundido y molde. |
|
Niebla y Opacidad |
Tensión interna o humedad |
Seque el material. Use enfriamiento más rápido. Aumente temperatura del molde para materiales amorfos. |
|
Birrefringencia |
Tensión residual por inyección a alta velocidad |
Reduzca velocidad de inyección. Use espesor uniforme de pared. Mantenga enfriamiento constante. |
|
Rayones |
Daño por eyección o manejo |
Aumente ángulos de inclinación. Use sistema de eyección adecuado. Maneje con guantes limpios. |
|
Amarillamiento |
Temperatura de fundido demasiado alta o degradación del material |
Reduzca temperatura de fundido. Verifique material contaminado. Añada estabilizadores UV si es necesario. |
Manejo Post-Moldeo
Las piezas claras necesitan manejo cuidadoso después del moldeo para mantener la calidad óptica:
• Use guantes limpios sin pelusa al manejar
• Almacene en empaque protector inmediatamente después del moldeo
• Evite apilar piezas sin separadores
• Limpie solo con solventes apropiados — sin limpiadores abrasivos
• Inspeccione bajo iluminación adecuada (800+ lux luz en ángulo) para detectar defectos sutiles
Cuándo Elegir Mecanizado CNC para Piezas Claras
Para piezas transparentes de bajo volumen, el mecanizado CNC desde stock de plástico claro (PC, PMMA) puede ser una buena opción:
• Sin costo de molde — ahorra inversión inicial significativa
• Más rápido para prototipos y lotes pequeños (días vs. semanas)
• Puede lograr acabado de calidad óptica con pulido adecuado
• Bueno para validar el diseño antes de comprometerse con un molde
Nuestro servicio de prototipado puede producir piezas claras mecanizadas por CNC para validación de diseño antes del moldeo de producción completa.
Por Qué Elegir Eastmaster para Piezas Transparentes
En Eastmaster Manufacturing Limited, entendemos que las piezas transparentes exigen un mayor nivel de control de proceso. Desde el secado del material hasta el pulido del molde y el manejo post-moldeo, cada paso importa.
• Capacidad de pulido espejo SPI A-1 en todos los moldes de piezas claras
• Sistemas de secado desecante para todos los materiales claros higroscópicos
• Procedimientos de manejo y empaque limpios para piezas ópticas
• Revisión DFM gratuita para detectar geometría de riesgo óptico tempranamente
• Mecanizado CNC y prototipado para validación de diseño
• Gestión de calidad certificada ISO 9001 e ISO 13485
• D-U-N-S verificado: 66-849-8033
Contacte a Eastmaster con los dibujos de su pieza para una revisión DFM gratuita y cotización — típicamente dentro de 24 horas.
• Email: info@eastmaster.com
• Phone: +86 755 22676100
• WhatsApp / WeChat disponibles
Mecanizado CNC de Acero Inoxidable: Guía Comparativa Completa 303 vs 304 vs 316
Moldeo de Paredes Gruesas: Guía de Diseño, Defectos y Soluciones