Литьё Прозрачных Деталей: Материалы, Дизайн Формы и Профилактика Дефектов
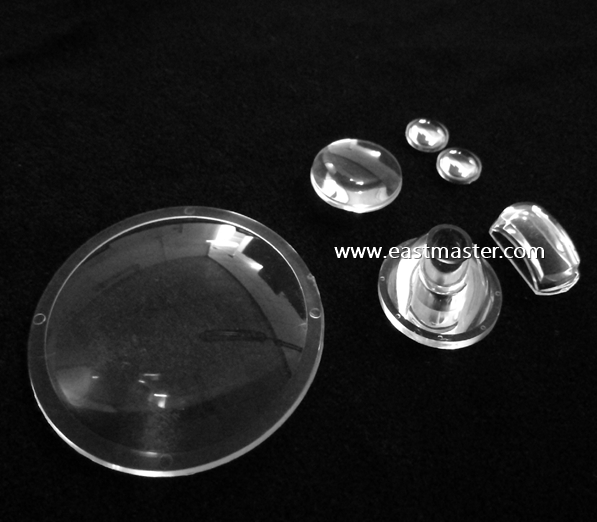
Прозрачные пластиковые детали есть везде — автомобильные фары, окна медицинских устройств, защитные крышки дисплеев, линзы и пищевая упаковка. Но литьё прозрачных деталей — одна из самых сложных задач в литье под давлением. Любой крошечный дефект, невидимый на цветной детали, чётко виден на прозрачной.
Это руководство охватывает материалы, проектирование формы, советы по процессу и профилактику дефектов для прозрачного литья. Основано на многолетнем опыте производства Eastmaster Manufacturing Limited в Шэньчжэне, Китай.
Материалы для прозрачных деталей
Не все пластики могут быть прозрачными. Три наиболее распространённых прозрачных пластика для литья под давлением:
• Поликарбонат (PC): Очень прочный и ударостойкий. Хорошая термостойкость (до 130°C). Применяется для автомобильных фар, защитных очков, медицинских устройств. Поглощает влагу — необходимо сушить перед литьём.
• ПММА / Акрил: Лучшая оптическая прозрачность (до 92% светопропускания). Хорошая УФ-стойкость. Применяется для линз, панелей дисплеев, световых крышек. Более хрупкий, чем PC — легче трескается.
• Прозрачный ABS / PS: Более дешёвый вариант. Хорош для окон потребительских товаров и упаковки. Ниже термостойкость, чем у PC или ПММА.
Такие материалы, как нейлон, PEEK и PTFE, не используются для прозрачных деталей. Эти инженерные пластики выбирают за прочность и термостойкость, а не за прозрачность.
Проектирование формы для прозрачных деталей
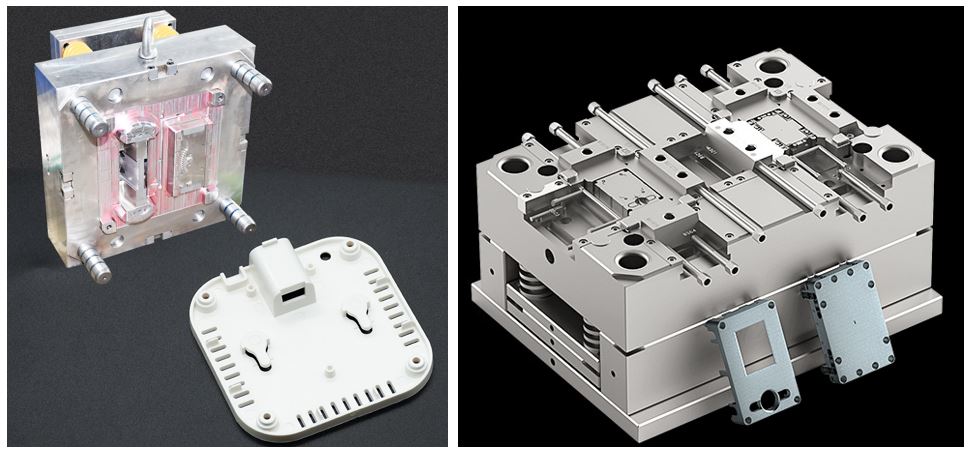
Форма — это самый важный фактор для качества прозрачной детали.
Зеркальная полировка (SPI A-1 или A-2)
Поверхность полости должна быть отполирована до зеркального блеска. Любая царапина или след на форме напрямую видны на детали. Алмазная полировка — стандартный процесс, снижающий шероховатость поверхности до долей микрометра. Хорошо отполированная форма также снижает риск прилипания детали при выталкивании.
Дизайн литника
• Разместите литник вне видимой зоны, когда это возможно
• Используйте широкие, неглубокие литники для снижения следов течения
• Избегайте маленьких литников, вызывающих высокое касательное напряжение и видимое струйное течение
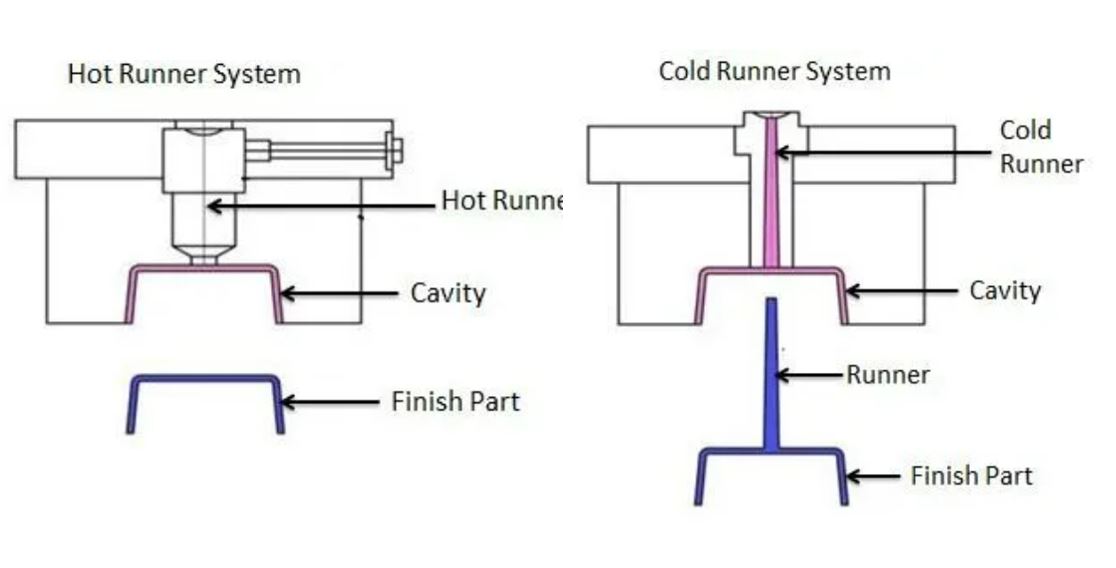
• Горячеканальные системы помогают поддерживать постоянную температуру расплава по всей полости
Равномерная толщина стенок
Неравномерные стенки вызывают неравномерное охлаждение, что приводит к внутренним напряжениям и оптическим искажениям (двулучепреломлению). Сохраняйте стенки максимально равномерными и используйте плавные переходы (минимум 3:1) при изменениях толщины.
Углы уклона
Используйте углы уклона 2 градуса или более для прозрачных деталей. Малые углы уклона вызывают прилипание при выталкивании, что может поцарапать или растрескать прозрачную поверхность. Это особенно важно для текстурированных поверхностей, где трение выше.
Система охлаждения
Постоянная температура формы критична. Разница температур выше 10°C между полостью и ядром вызывает неравномерную усадку и оптические дефекты. Используйте конформные охлаждающие каналы для сложной геометрии или переставьте перегородки в проблемных зонах существующей оснастки.
Ключевые параметры процесса
Сушка материала — Критична для прозрачных деталей
PC и ПММА поглощают влагу из воздуха. Даже 0,02% влаги может вызвать видимые пузырьки и помутнение в прозрачной детали. Стандартные требования к сушке:
• PC: 120°C в течение 3-4 часов, содержание влаги ниже 0,02%
• ПММА: 80-85°C в течение 2-3 часов, содержание влаги ниже 0,05%
• Используйте адсорбционный осушитель: Стандартные бункерные сушилки редко достаточны для оптических деталей. Адсорбционные осушители с точкой росы -40°C — стандарт.
Скорость впрыска
Используйте умеренную скорость впрыска. Слишком быстро вызывает линии течения и двулучепреломление (молекулярное напряжение, проявляющееся как двойное лучепреломление). Слишком медленно — расплав охлаждается до полного заполнения полости.
Температура расплава
Поддерживайте температуру расплава в рекомендованном диапазоне материала. Слишком высокая вызывает деградацию и пожелтение. Слишком низкая вызывает линии течения и неполное заполнение.
Температура формы
Более высокая температура формы улучшает воспроизведение поверхности и снижает линии течения, но увеличивает время цикла. Для аморфных материалов, таких как PC и ПММА, более высокая температура формы также снижает риск дымки.
Давление допрессовки
Используйте многоступенчатую допрессовку. Начните с более высокого давления и снижайте ступенями. Это компенсирует усадку без перенапряжения детали. Поддерживайте давление до замерзания литника.
Типичные дефекты и как их исправить
|
Дефект |
Причина |
Решение |
|
Пузырьки и пустоты |
Влага в материале или захваченный воздух |
Правильно сушите материал. Снизьте скорость впрыска. Увеличьте давление допрессовки. |
|
Линии течения |
Неравномерное течение расплава в полости |
Улучшите дизайн литника. Используйте горячеканальную систему. Настройте температуру расплава и формы. |
|
Дымка и помутнение |
Внутреннее напряжение или влага |
Сушите материал. Используйте более быстрое охлаждение. Увеличьте температуру формы для аморфных материалов. |
|
Двулучепреломление |
Остаточное напряжение от быстрого впрыска |
Снизьте скорость впрыска. Используйте равномерную толщину стенок. Поддерживайте постоянное охлаждение. |
|
Царапины |
Повреждение при выталкивании или обращении |
Увеличьте углы уклона. Используйте правильную систему выталкивания. Обращайтесь в чистых перчатках. |
|
Пожелтение |
Температура расплава слишком высокая или деградация материала |
Снизьте температуру расплава. Проверьте материал на загрязнение. Добавьте УФ-стабилизаторы при необходимости. |
Обращение после литья
Прозрачные детали требуют осторожного обращения после литья для сохранения оптического качества:
• Используйте чистые перчатки без ворса при обращении
• Храните в защитной упаковке сразу после литья
• Избегайте штабелирования деталей без разделителей
• Очищайте только подходящими растворителями — без абразивных средств
• Инспектируйте при правильном освещении (800+ люкс, наклонный свет) для выявления тонких дефектов
Когда выбрать ЧПУ-обработку для прозрачных деталей
Для прозрачных деталей малых серий, ЧПУ-обработка из прозрачного пластикового сырья (PC, ПММА) может быть хорошим вариантом:
• Без стоимости формы — значительная экономия начальных инвестиций
• Быстрее для прототипов и малых серий (дни вместо недель)
• Можно достичь оптического качества поверхности при правильной полировке
• Хорошо для проверки дизайна перед изготовлением формы
Наш сервис прототипирования может изготовить прозрачные ЧПУ-детали для проверки дизайна перед полномасштабным производственным литьём.
Почему выбрать Eastmaster для прозрачных деталей
В Eastmaster Manufacturing Limited мы понимаем, что прозрачные детали требуют более высокого уровня контроля процесса. От сушки материала до полировки формы и послепроизводственного обращения — каждый шаг важен.
• Возможность зеркальной полировки SPI A-1 на всех формах для прозрачных деталей
• Адсорбционные системы сушки для всех гигроскопичных прозрачных материалов
• Чистые процедуры обращения и упаковки для оптических деталей
• Бесплатный DFM-обзор для раннего выявления геометрии с оптическими рисками
• ЧПУ-обработка и прототипирование для проверки дизайна
• Сертифицированное управление качеством ISO 9001 и ISO 13485
• Верификация D-U-N-S: 66-849-8033
Свяжитесь с Eastmaster с чертежами вашей детали для бесплатного DFM-обзора и коммерческого предложения — обычно в течение 24 часов.
• Email: info@eastmaster.com
• Phone: +86 755 22676100
• WhatsApp / WeChat доступны
ЧПУ-обработка нержавеющей стали: Полное сравнение 303, 304 и 316
Толстостенное Литьё Пластмасс: Правила Проектирования, Дефекты и Решения