Canal caliente vs canal frío en inyección: guía
Los sistemas de canales son la columna vertebral de todo proyecto de moldeo por inyección. La decisión entre tecnología de canal caliente y canal frío determina el presupuesto de utillaje, la velocidad de producción, la tasa de desperdicio y el costo por pieza — a menudo en decenas de miles de dólares a lo largo de la vida útil de un molde. Tomar la decisión correcta exige una imagen clara de cómo se comporta cada sistema en condiciones reales de producción. Esta guía desglosa la ingeniería, la economía y los compromisos prácticos de ambos enfoques, basándose en más de 25 años de experiencia de Eastmaster en moldeo por inyección y fabricación de moldes. Ya sea que esté planificando un nuevo utillaje o evaluando un programa existente, el análisis a continuación le ayudará a seleccionar la configuración de canales que ofrezca el mejor retorno para su aplicación específica. Para una visión más profunda de cómo se estructuran los costos del molde, también puede leer nuestra guía de desglose de costos de molde de inyección.
Lo básico: ¿qué son los sistemas de canal caliente y canal frío?
Tecnología de canal frío
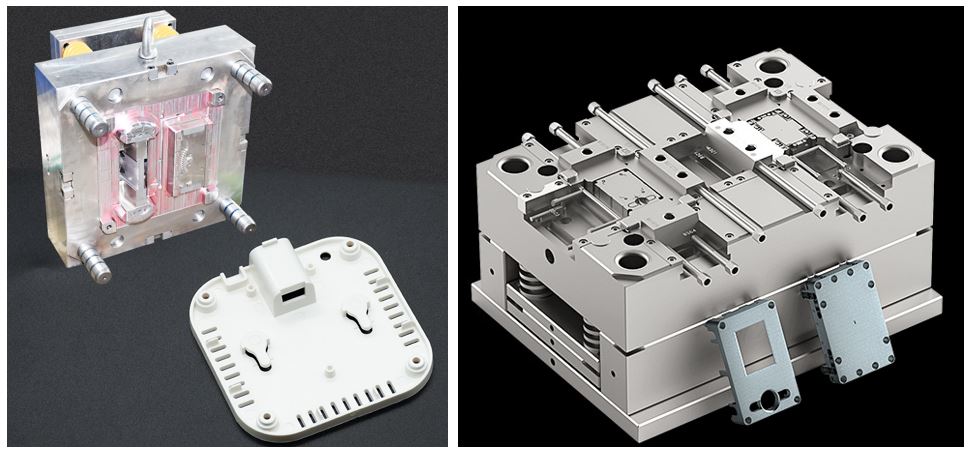
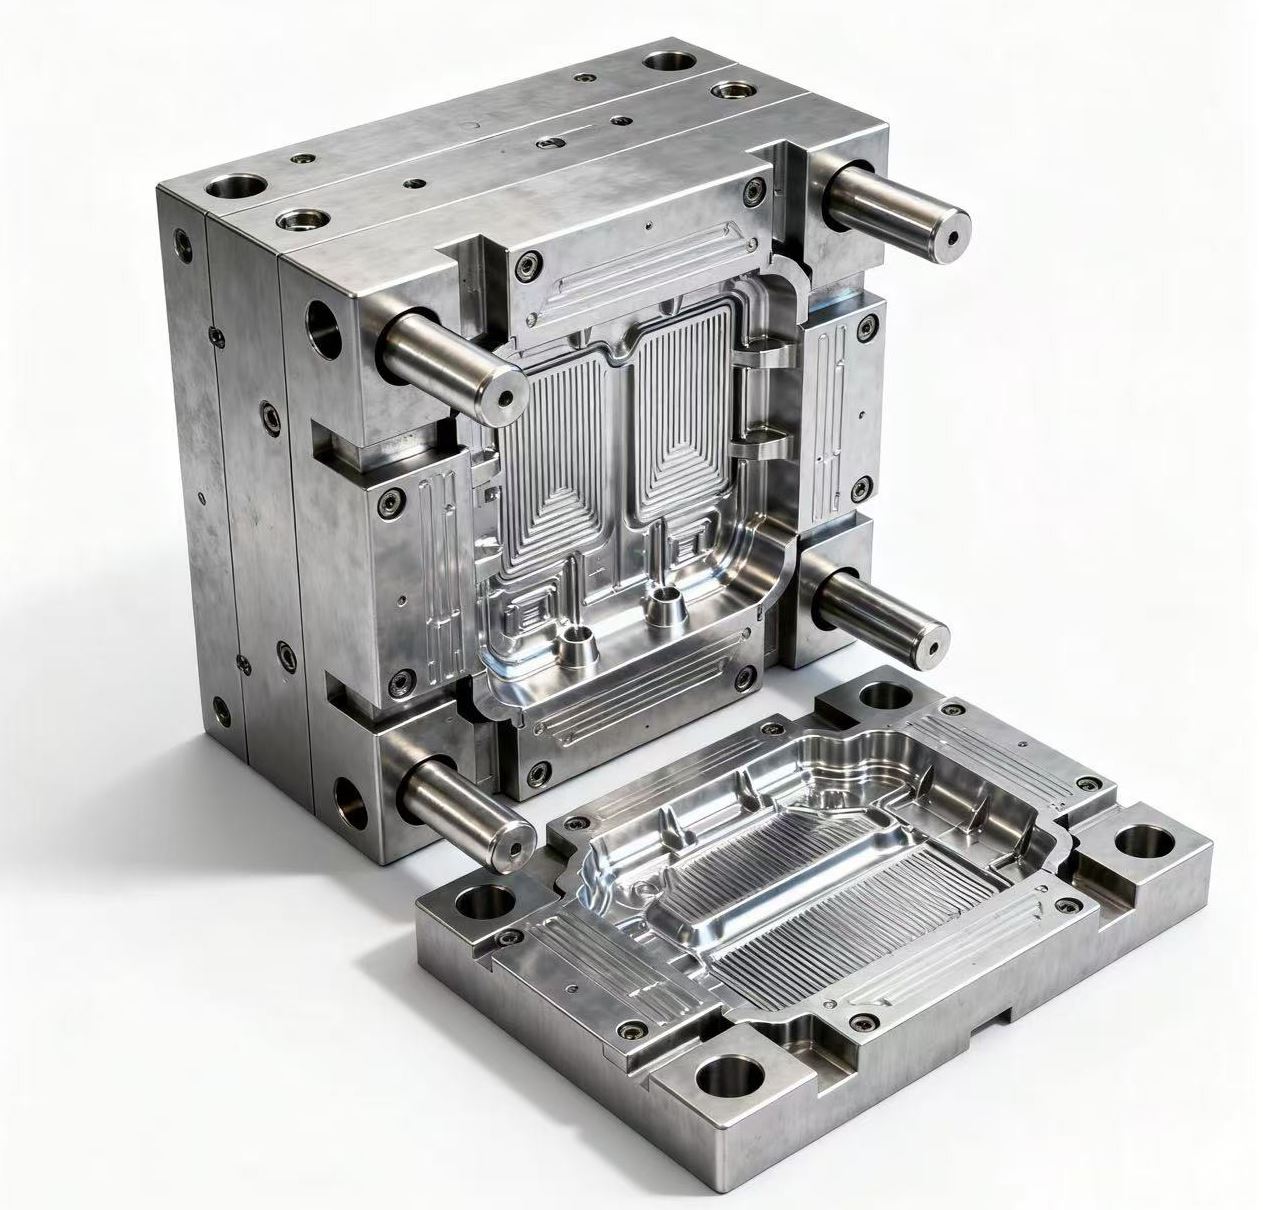
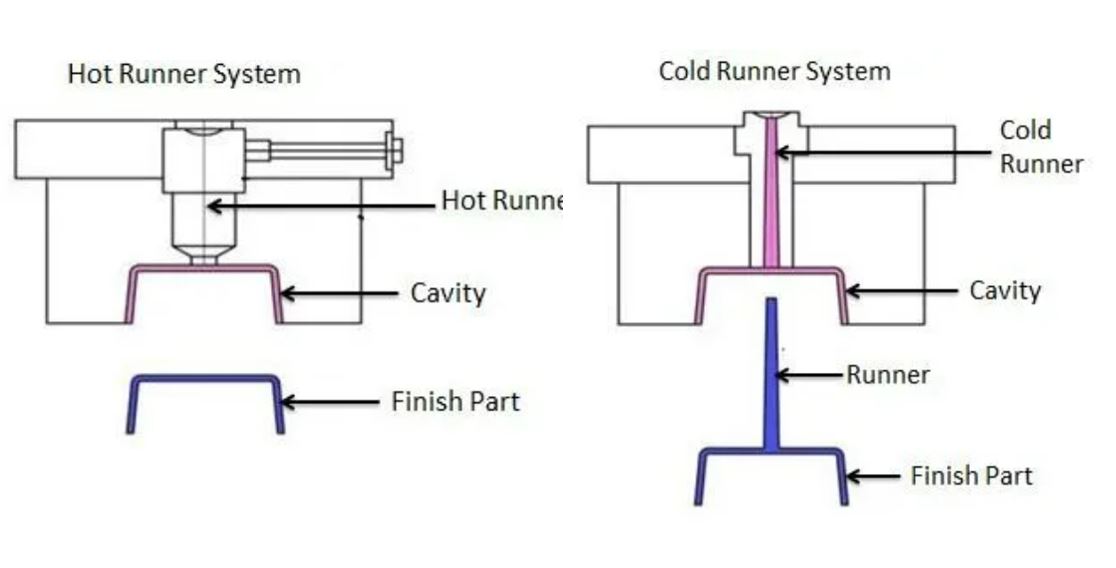
En un molde de canal frío, el plástico fundido viaja desde la boquilla de la máquina a través de un bebedero, luego se ramifica en canales de alimentación y finalmente entra en las cavidades de las piezas a través de las entradas. Después de cada ciclo de inyección, toda la red — piezas moldeadas más canales solidificados — se enfría y se expulsa como una sola unidad. Los canales se separan luego de las piezas terminadas, ya sea manualmente o con herramientas de recorte automatizadas, y el material de los canales normalmente se muele y se vuelve a incorporar a la producción. Los moldes de canal frío vienen en dos configuraciones principales:
• Moldes de dos placas — la disposición más simple. Una sola línea de partición separa las mitades del molde. Los canales y las piezas están en el mismo plano y se expulsan juntos. Este diseño es directo, económico y ampliamente utilizado en diversas industrias.
• Moldes de tres placas — una línea de partición adicional permite que el sistema de canales se desprenda automáticamente durante la apertura del molde. Esto permite el uso de entradas puntuales para un acabado cosmético más limpio en las piezas, aunque el molde en sí cuesta más de fabricar.
Tecnología de canal caliente
Un molde de canal caliente añade elementos calefactores y aislamiento térmico a los canales. El plástico dentro de esos canales permanece fundido entre ciclos — solo el material dentro de la cavidad se enfría y solidifica. Cuando el molde se abre, solo caen las piezas terminadas. Sin desperdicio de canales. Sin etapa de molienda. Existen tres arquitecturas principales de canal caliente:
• Sistemas con colector calefactado — calentadores externos mantienen todo el colector a la temperatura de procesamiento. Es el diseño de canal caliente más común y funciona bien con una amplia gama de materiales.
• Sistemas de canales aislados — los canales tienen un sobredimensionamiento tal que se forma una capa de plástico congelado en las paredes, actuando como aislamiento natural. El núcleo fundido fluye por el centro sin calentamiento externo. Menor costo de equipo pero control de temperatura menos preciso.
• Sistemas con compuerta de válvula — un actuador mecánico abre y cierra la entrada con un pasador de precisión. Esto elimina por completo la marca de entrada, lo que lo convierte en la opción preferida para superficies cosméticas y componentes ópticos. También es la opción más costosa.
Comparación de rendimiento lado a lado
La siguiente tabla recoge las diferencias clave en todos los factores principales que afectan la economía de producción y la calidad de las piezas:
|
Factor
|
Canal frío
|
Canal caliente
|
|---|---|---|
|
Costo inicial del molde
|
Menor (línea base)
|
30–100% más alto que el equivalente de canal frío
|
|
Complejidad del molde
|
Menos componentes, diseño más simple
|
Requiere colector, calentadores, termopares y controladores
|
|
Tiempo de ciclo
|
Más largo — la masa del canal debe enfriarse antes de la expulsión
|
Más corto — solo se enfría la pieza
|
|
Desperdicio de material
|
15–40% del peso total de la inyección
|
Casi nulo (el canal no solidifica)
|
|
Costo por pieza
|
Mayor — desperdicio de material más manejo de molienda
|
Menor — sin desperdicio, ciclos más rápidos
|
|
Velocidad de cambio de color
|
Rápida — simplemente se retira el canal viejo y se reinicia
|
Más lenta — el colector debe purgarse (30–120 min frente a 5–10 min)
|
|
Compatibilidad de materiales
|
Cualquier termoplástico
|
Limitada por la sensibilidad térmica del material
|
|
Marca de entrada
|
Marca visible en cada pieza
|
Mínima; la compuerta de válvula no deja marca
|
|
Carga de mantenimiento
|
Baja — sin electrónica que falle
|
Mayor — calentadores, sensores y controladores requieren mantenimiento
|
|
Volumen de producción ideal
|
Series bajas y medias
|
Volumen medio y alto
|
La economía: ¿cuándo se amortiza el canal caliente?
La prima del canal caliente se recupera mediante el ahorro de material y la reducción de los tiempos de ciclo. El cálculo es sencillo — veamos un ejemplo real.
Cálculo de ejemplo
Considere un escenario de producción con estos parámetros:
• Peso de la pieza: 50 g
• Peso del canal (configuración de canal frío): 15 g (30% de la inyección total)
• Precio del material: 3 USD por kg
• Volumen de producción anual: 500.000 ciclos
• Costo adicional del sistema de canal caliente: 8.000 USD Ahorro anual de material con canal caliente: 500.000 ciclos × 15 g ahorrados por ciclo = 7.500 kg de plástico ahorrados al año 7.500 kg × 3 USD/kg = 22.500 USD ahorrados anualmente Período de amortización: 8.000 ÷ 22.500 ≈ 4,3 meses A partir de ese punto, cada ciclo produce ahorro neto. Durante una vida útil típica del molde de 2 millones de ciclos, la opción de canal caliente ahorra aproximadamente 37.000 USD solo en material — sin contar el ahorro adicional por la reducción del tiempo de ciclo.
Fórmula de punto de equilibrio
Para estimar la amortización de su propio proyecto: Ciclos de equilibrio = Prima del canal caliente ÷ (Peso del canal en kg × Costo del material por kg) Los rangos publicados en la industria suelen citar una amortización del canal caliente dentro de 100.000 a 200.000 ciclos en moldes de producción, y el ahorro por tiempo de ciclo a veces acorta aún más esa ventana. El punto de cruce exacto para su programa depende del precio de la resina, el peso del canal y la tarifa horaria de la máquina — tres variables que un socio de utillaje debe modelar antes de cortar el acero. Para un análisis detallado de los impulsores del costo total del molde, consulte nuestra guía de selección de material para moldes.
Por qué los moldes de canal frío siguen teniendo sentido
A pesar de las ventajas de eficiencia de los canales calientes, los sistemas de canal frío siguen siendo la opción preferida en muchas situaciones:
• Menor inversión inicial. Un colector de canal caliente añade de 3.000 a 15.000+ USD al costo del molde, según el número de cavidades, la marca (Yudo, Synventive, Mold-Masters, HRS y otras) y la complejidad del sistema. Para presupuestos ajustados o utillajes de series cortas, los canales fríos mantienen baja la barrera de entrada.
• Cambios de color rápidos. Cambiar material en un molde de canal frío lleva de 5 a 10 minutos. El mismo trabajo en un molde de canal caliente — donde el colector debe purgarse a fondo — puede consumir de 30 minutos a 2 horas. Para operaciones con docenas de colores por semana, esta diferencia es significativa. • Amplia compatibilidad de materiales. Los canales fríos aceptan cualquier termoplástico sin restricción. Polímeros termosensibles como el PVC o ciertos grados con retardantes de llama se degradan cuando se mantienen a temperatura de procesamiento dentro de un colector caliente durante períodos prolongados.
• Riesgo mínimo de mantenimiento. Sin calentadores, termopares ni controladores de temperatura, los moldes de canal frío tienen menos puntos de fallo. Un fallo del calentador en un molde de canal caliente detiene la producción hasta que el componente se repare o reemplace.
• Prototipos y utillaje puente. Cuando el plazo de producción es incierto o el diseño puede cambiar, la flexibilidad y el bajo costo de los moldes de canal frío los convierten en la opción práctica.
Por qué los canales calientes dominan la producción de alto volumen
Para programas con un volumen anual sustancial, la tecnología de canal caliente ofrece ventajas medibles en múltiples dimensiones:
• Eliminación de desperdicio a escala. Un canal de 20 g en una pieza de 50 g representa un 29% de desperdicio de material por inyección. A lo largo de 1 millón de ciclos, eso suma 20.000 kg de plástico innecesario. Los canales calientes capturan ese ahorro en cada ciclo.
• Ciclos más rápidos. Los moldes de canal frío deben enfriar la masa del canal antes de la expulsión. Eliminar esa carga térmica acorta los tiempos de ciclo en un 15–30%, particularmente en piezas de paredes gruesas donde el tiempo de enfriamiento ya domina.
• Calidad superficial superior. Los canales calientes con compuerta de válvula no dejan marca de entrada. Esto es crítico para piezas de consumo, dispositivos médicos y componentes ópticos donde la apariencia importa.
• Compatible con la automatización. Los moldes de canal caliente expulsan solo piezas terminadas — sin separación de canales, sin manejo de molienda, sin mezcla de materiales. Las piezas caen directamente sobre transportadores o en contenedores de recolección, lo que permite producción desatendida. • Equilibrio de llenado consistente. Los diseños de colectores distribuyen la masa fundida de manera uniforme entre múltiples cavidades, reduciendo la variación entre cavidades y mejorando la consistencia general de las piezas.
Soluciones híbridas e intermedias
La decisión entre canal caliente y frío no siempre es una propuesta de todo o nada. Varias estrategias híbridas ofrecen un equilibrio: • Molde de canal caliente con respaldo de canal frío. El molde se construye con un sistema de canal caliente como modo de producción principal, pero incluye placas de canales desmontables que permiten operar con canal frío cuando sea necesario. Esto proporciona flexibilidad para cambios de color o pruebas de materiales. • Canales calientes con compuerta térmica. Una alternativa simplificada a las compuertas de válvula. La punta de la entrada se congela entre ciclos sin un pasador mecánico. Menos costoso que el hardware de compuerta de válvula, pero deja una pequeña marca de entrada en la pieza. • Canales calientes aislados. No se requiere calentamiento externo — el diseño de canal grueso mantiene naturalmente un núcleo fundido. Menor costo de equipo, aunque el control de temperatura es menos preciso que con sistemas de colector calefactado.
Lista de verificación para la selección del sistema de canales
Antes de finalizar el diseño de su molde, trabaje estas preguntas con su socio de utillaje:
• ¿Cuál es el volumen de producción anual proyectado? • ¿Cuál es el costo del material por kilogramo? • ¿Qué porcentaje del peso total de la inyección representará el canal? • ¿Con qué rapidez se recuperará la prima del canal caliente? • ¿Con qué frecuencia se requerirán cambios de color? • ¿Es el material termosensible o termoestable a las temperaturas de procesamiento? • ¿Tiene la pieza requisitos de superficie cosmética que excluyan marcas de entrada visibles? • ¿Se necesita producción totalmente automatizada (sin manejo de canales)? • ¿El presupuesto del molde contempla la prima del canal caliente? • ¿Tiene el fabricante de moldes elegido experiencia comprobada con el tipo de canal seleccionado?
Asociarse con Eastmaster para la decisión de su sistema de canales
Eastmaster Manufacturing Limited aporta una profunda experiencia tanto en el diseño como en la producción de moldes de inyección de canal caliente y canal frío. Nuestro equipo de ingeniería trabaja con todas las principales marcas de canal caliente — Yudo, Synventive, Mold-Masters, HRS y Gunter — y apoya cada etapa, desde el análisis inicial hasta la producción en serie. Nuestras capacidades incluyen:
• Simulación Moldflow para optimizar la ubicación de entradas y la disposición de canales
• Integración de compuerta de válvula para superficies cosméticas sin marca
• Diseño de moldes multicavidad con suministro de masa fundida equilibrado
• Revisión completa de DFM con recomendación del sistema de canales antes de cortar acero
• Mecanizado CNC de precisión para componentes de molde con tolerancias ajustadas
• Gestión de calidad certificada ISO 9001 e ISO 13485
• Verificado por D-U-N-S: 66-849-8033
Envíe el diseño de su pieza y los requisitos de volumen anual a nuestro equipo. Analizaremos su aplicación y le entregaremos una recomendación detallada del sistema de canales — con comparación de costos incluida — en un plazo de 48 horas.
Email: info@eastmaster.com
Phone: +86 755 22676100
WhatsApp / WeChat disponibles
ISO 2768 e ISO 20457: tolerancias generales en 2026
Related blog