Горячеканальная или холодноканальная пресс-форма: как выбрать
Система литников — основа любого проекта литья под давлением. Выбор между горячеканальной и холодноканальной технологией определяет бюджет на оснастку, скорость производства, долю отходов и себестоимость детали — зачастую на десятки тысяч долларов за весь срок службы пресс-формы. Чтобы принять правильное решение, нужно ясно понимать, как каждая система ведёт себя в реальных производственных условиях. Это руководство разбирает инженерию, экономику и практические компромиссы обоих подходов, опираясь на более чем 25-летний опыт Eastmaster в литье под давлением и изготовлении пресс-форм. Планируете ли вы новую оснастку или оцениваете существующую программу, приведённый ниже анализ поможет выбрать конфигурацию литниковой системы, которая обеспечит наилучшую отдачу для вашей задачи. Если вам нужно глубже разобраться в структуре затрат на пресс-форму, прочитайте наше руководство по анализу стоимости пресс-формы.
Основы: что такое горячеканальная и холодноканальная системы
Холодноканальная технология
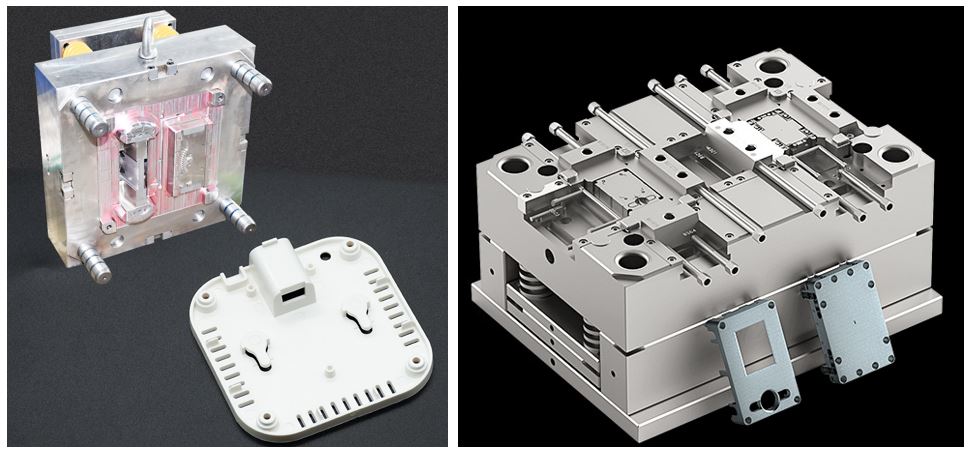
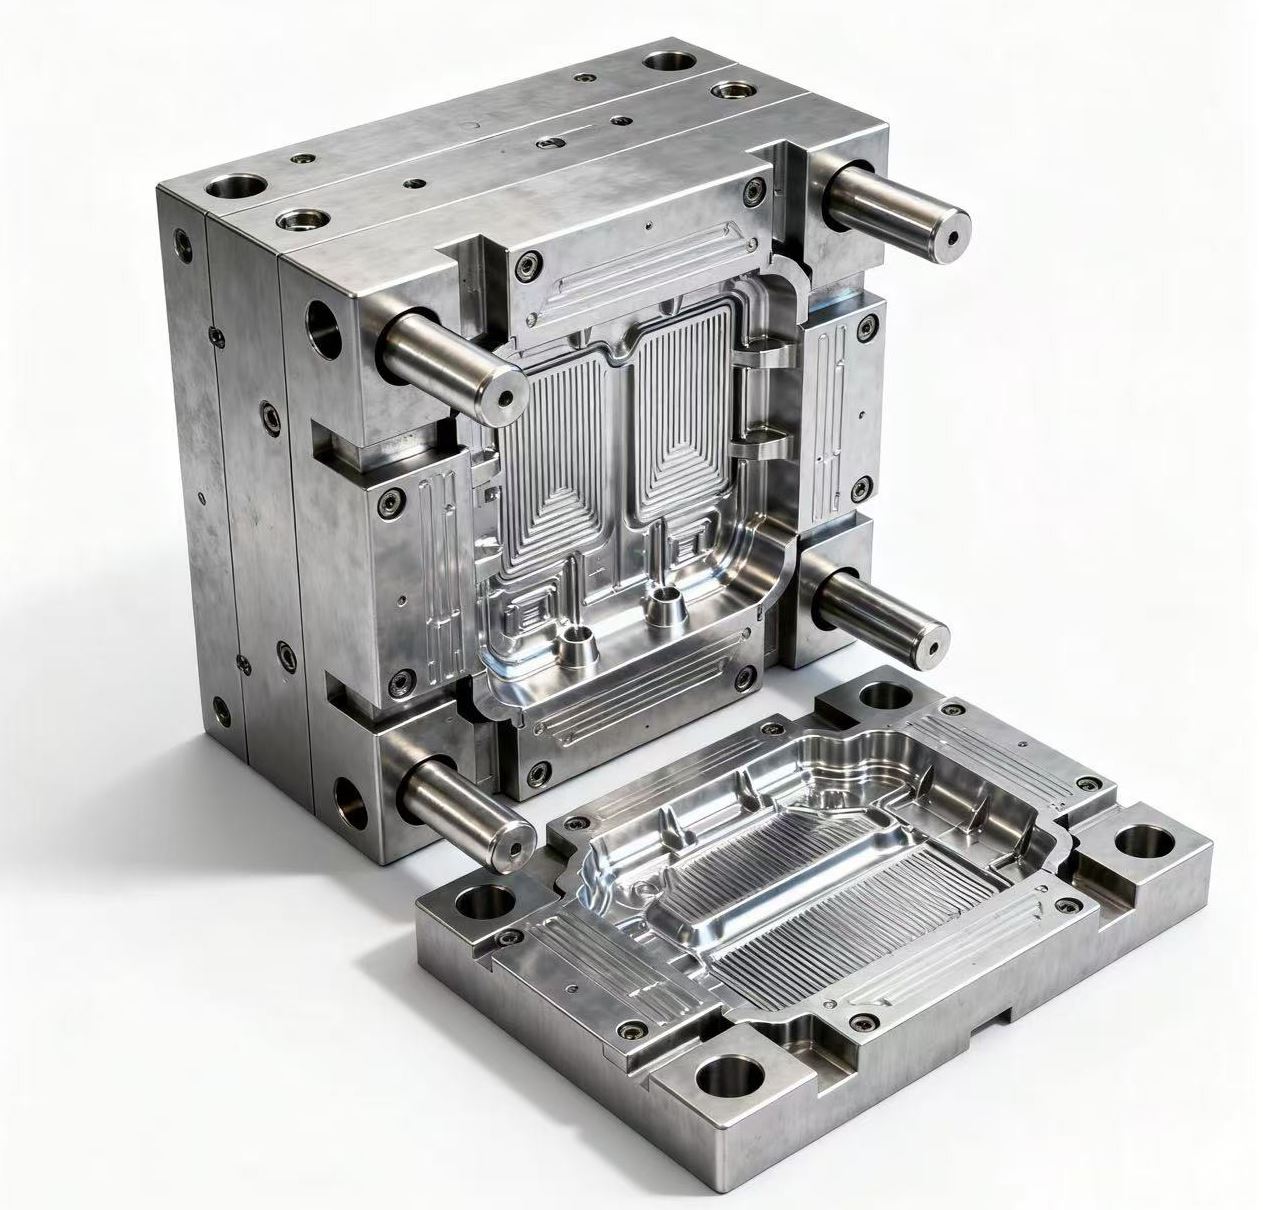
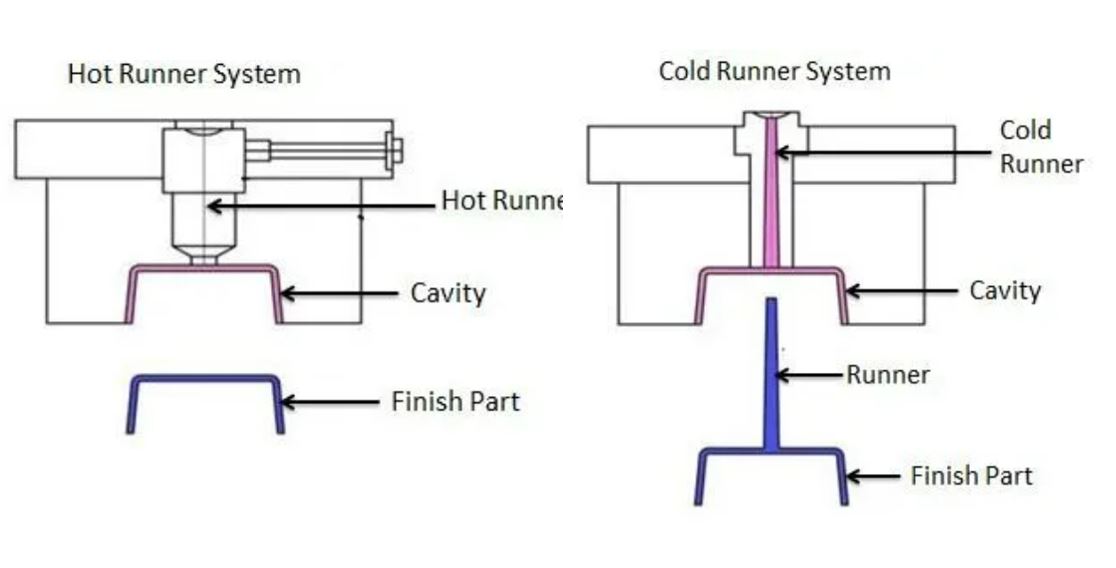
В холодноканальной пресс-форме расплавленный пластик проходит от сопла машины через центральный литник, затем разветвляется по каналам и наконец через впускные литники попадает в полости деталей. После каждого цикла впрыска вся сеть — отформованные детали вместе с застывшими литниками — охлаждается и извлекается как единое целое. Затем литники отделяются от готовых деталей вручную или автоматическими инструментами для обрезки, а материал литников обычно измельчается и повторно вводится в производство. Холодноканальные пресс-формы бывают двух основных конфигураций:
• Двухплитные пресс-формы — самая простая компоновка. Одна плоскость разъёма разделяет половины формы. Литники и детали находятся в одной плоскости и извлекаются вместе. Такая конструкция проста, недорога и широко применяется в разных отраслях.
• Трёхплитные пресс-формы — дополнительная плоскость разъёма позволяет литниковой системе автоматически отделяться при раскрытии формы. Это даёт возможность использовать точечные впускные литники для более чистого внешнего вида деталей, хотя сама пресс-форма стоит дороже в изготовлении.
Горячеканальная технология
Горячеканальная пресс-форма добавляет нагревательные элементы и тепловую изоляцию к литниковым каналам. Пластик в этих каналах остаётся расплавленным между циклами — охлаждается и застывает только материал в полости. При раскрытии формы выпадают только готовые детали. Никаких отходов литников. Никакого этапа измельчения. Существуют три основных архитектуры горячеканальных систем:
• Системы с обогреваемым коллектором — внешние нагреватели поддерживают весь коллектор при технологической температуре. Это наиболее распространённая конструкция горячеканальной системы, хорошо работающая с широким спектром материалов.
• Изолированные литниковые системы — каналы увеличенного сечения, так что вдоль стенок образуется застывший слой пластика, действующий как естественная изоляция. Расплавленный сердечник течёт по центру без внешнего обогрева. Ниже стоимость оборудования, но менее точный контроль температуры.
• Системы с игольчатым затвором — механический привод открывает и закрывает впускной литник с помощью прецизионного пальца. Это полностью устраняет след от литника, что делает систему выбором для декоративных поверхностей и оптических компонентов. Это также самый дорогой вариант.
Сравнение характеристик
В таблице ниже собраны ключевые различия по всем основным факторам, влияющим на экономику производства и качество деталей:
|
Фактор
|
Холодноканальная
|
Горячеканальная
|
|---|---|---|
|
Начальная стоимость пресс-формы
|
Ниже (базовый уровень)
|
На 30–100% выше аналога с холодными каналами
|
|
Сложность пресс-формы
|
Меньше компонентов, проще конструкция
|
Требуется коллектор, нагреватели, термопары и контроллеры
|
|
Время цикла
|
Дольше — масса литников должна остыть перед извлечением
|
Короче — остывает только деталь
|
|
Отходы материала
|
15–40% от общей массы впрыска
|
Практически нулевые (литники не застывают)
|
|
Себестоимость детали
|
Выше — отходы материала плюс обработка измельчённого материала
|
Ниже — нет отходов, короче циклы
|
|
Скорость смены цвета
|
Быстро — достаточно удалить старый литник и перезапустить
|
Медленнее — коллектор нужно продуть (30–120 мин против 5–10 мин)
|
|
Совместимость с материалами
|
Любые термопласты
|
Ограничена термочувствительностью материала
|
|
След от литника
|
Видимый след на каждой детали
|
Минимальный; игольчатый затвор не оставляет следа
|
|
Обслуживание
|
Низкое — нет электроники, которая может отказать
|
Выше — нагреватели, датчики и контроллеры требуют ухода
|
|
Оптимальный объём производства
|
Мелкие и средние серии
|
Средние и крупные серии
|
Экономика: когда горячеканальная система окупается
Надбавка за горячеканальную систему окупается за счёт экономии материала и сокращения времени цикла. Расчёт простой — разберём реальный пример.
Пример расчёта
Рассмотрим производственный сценарий со следующими параметрами:
• Вес детали: 50 г
• Вес литников (холодноканальная конфигурация): 15 г (30% от общей массы впрыска)
• Цена материала: 3 долл. за кг
• Годовой объём производства: 500 000 циклов
• Дополнительная стоимость горячеканальной системы: 8 000 долл.
Годовая экономия материала с горячеканальной системой: 500 000 циклов × 15 г экономии за цикл = 7 500 кг пластика в год 7 500 кг × 3 долл./кг = 22 500 долл. экономии в год Срок окупаемости: 8 000 ÷ 22 500 ≈ 4,3 месяца После этой точки каждый цикл приносит чистую экономию. За типичный срок службы пресс-формы в 2 миллиона циклов горячеканальный вариант экономит около 37 000 долл. только на материале — не считая дополнительной экономии от сокращения времени цикла.
Формула точки безубыточности
Чтобы оценить окупаемость для вашего проекта: Точка безубыточности (циклы) = Надбавка за горячий канал ÷ (Вес литников в кг × Стоимость материала за кг) Отраслевые публикации обычно указывают окупаемость горячеканальных систем в диапазоне 100 000–200 000 циклов для производственных пресс-форм, причём экономия за счёт времени цикла иногда сокращает этот срок. Точная точка перехода для вашей программы зависит от цены смолы, веса литников и стоимости машино-часа — три переменные, которые партнёр по оснастке должен смоделировать до изготовления стали. Подробнее о драйверах общих затрат на пресс-форму читайте в нашем руководстве по выбору материала для пресс-форм.
Почему холодноканальные пресс-формы всё ещё имеют смысл
Несмотря на эффективность горячеканальных систем, холодноканальные остаются предпочтительным выбором во многих ситуациях:
• Ниже первоначальные вложения. Горячеканальный коллектор добавляет от 3 000 до 15 000+ долл. к стоимости пресс-формы в зависимости от числа гнёзд, бренда (Yudo, Synventive, Mold-Masters, HRS и другие) и сложности системы. Для ограниченного бюджета или коротких серий холодные каналы снижают порог входа.
• Быстрая смена цвета. Смена материала в холодноканальной пресс-форме занимает 5–10 минут. Та же задача в горячеканальной форме, где коллектор нужно тщательно продуть, может занять от 30 минут до 2 часов. Для производств, работающих с десятками цветов в неделю, эта разница существенна.
• Широкая совместимость с материалами. Холодные каналы принимают любые термопласты без ограничений. Термочувствительные полимеры, такие как ПВХ или некоторые марки с антипиренами, деградируют при длительном пребывании при технологической температуре внутри горячего коллектора.
• Минимальный риск обслуживания. Без нагревателей, термопар и контроллеров температуры у холодноканальных пресс-форм меньше точек отказа. Отказ нагревателя в горячеканальной форме останавливает производство до ремонта или замены компонента.
• Прототипы и промежуточная оснастка. Когда сроки производства неопределённы или конструкция может измениться, гибкость и низкая стоимость холодноканальных пресс-форм делают их практичным выбором.
Почему горячие каналы доминируют в крупносерийном производстве
Для программ со значительным годовым объёмом горячеканальная технология даёт измеримые преимущества по нескольким параметрам:
• Устранение отходов в масштабе. Литник весом 20 г на детали весом 50 г означает 29% отходов материала за цикл. За 1 миллион циклов это складывается в 20 000 кг ненужного пластика. Горячие каналы обеспечивают эту экономию на каждом цикле.
• Более быстрые циклы. Холодноканальные пресс-формы должны охладить массу литников перед извлечением. Снятие этой тепловой нагрузки сокращает время цикла на 15–30%, особенно на толстостенных деталях, где время охлаждения уже доминирует.
• Превосходное качество поверхности. Горячеканальные системы с игольчатым затвором не оставляют следа от литника. Это критично для потребительских деталей, медицинских изделий и оптических компонентов, где важен внешний вид.
• Совместимость с автоматизацией. Горячеканальные пресс-формы извлекают только готовые детали — без отделения литников, без обработки измельчённого материала, без смешивания. Детали падают прямо на конвейеры или в сборные контейнеры, что позволяет организовать производство без постоянного присутствия оператора.
• Стабильная балансировка заполнения. Конструкции коллекторов распределяют расплав равномерно по нескольким гнёздам, снижая разброс между гнёздами и повышая общую стабильность деталей.
Гибридные и промежуточные решения
Выбор между горячими и холодными каналами не всегда бинарен. Несколько гибридных стратегий предлагают баланс:
• Горячеканальная пресс-форма с возможностью перехода на холодные каналы. Пресс-форма строится с горячеканальной системой как основным режимом, но включает съёмные литниковые плиты, позволяющие работать в холодноканальном режиме при необходимости. Это даёт гибкость для смены цвета или испытаний материалов.
• Термозатворные горячие каналы. Упрощённая альтернатива игольчатым затворам. Кончик впускного литника застывает между циклами без механического пальца. Дешевле игольчатой оснастки, но оставляет небольшой след от литника на детали.
• Изолированные горячие каналы. Внешний обогрев не требуется — толстая конструкция каналов естественным образом поддерживает расплавленное ядро. Ниже стоимость оборудования, хотя контроль температуры менее точен, чем в системах с обогреваемым коллектором.
Чек-лист выбора литниковой системы
Перед финализацией конструкции пресс-формы проработайте эти вопросы с партнёром по оснастке: • Каков прогнозируемый годовой объём производства? • Какова стоимость материала за килограмм? • Какую долю от общей массы впрыска составят литники? • Как быстро окупится надбавка за горячий канал? • Как часто потребуется смена цвета? • Является ли материал термочувствительным или термостабильным при технологических температурах? • Есть ли у детали требования к декоративной поверхности, исключающие видимые следы литников? • Требуется ли полностью автоматизированное производство без обработки литников? • Учитывает ли бюджет пресс-формы надбавку за горячеканальную систему? • Есть ли у выбранного изготовителя пресс-форм подтверждённый опыт с выбранным типом литниковой системы?
Партнёрство с Eastmaster в выборе литниковой системы
Eastmaster Manufacturing Limited обладает глубокой экспертизой в проектировании и производстве как горячеканальных, так и холодноканальных пресс-форм для литья под давлением. Наша инженерная команда работает со всеми основными брендами горячеканальных систем — Yudo, Synventive, Mold-Masters, HRS и Gunter — и поддерживает каждый этап от начального анализа до серийного производства. Наши возможности включают:
• Моделирование Moldflow для оптимизации расположения впускных литников и компоновки каналов
• Интеграция игольчатых затворов для декоративных поверхностей без следа от литника
• Проектирование многогнёздных пресс-форм с балансированной подачей расплава
• Полный DFM-анализ с рекомендацией литниковой системы до резки стали
• Прецизионная ЧПУ-обработка компонентов пресс-форм с жёсткими допусками
• Система менеджмента качества ISO 9001 и ISO 13485
• Подтверждено D-U-N-S: 66-849-8033
Отправьте конструкцию детали и требования к годовому объёму нашей команде. Мы проанализируем вашу задачу и в течение 48 часов предоставим детальную рекомендацию по литниковой системе вместе со сравнением затрат.
Email: info@eastmaster.com
Phone: +86 755 22676100
WhatsApp / WeChat доступны
ISO 2768 и ISO 20457: общие допуски в 2026 году
Related blog