От нержавеющей стали к пластику: как мы переработали панель приборов и сократили вес на 60%
От нержавеющей стали к пластику: как мы переработали панель приборов и сократили вес на 60%
Почему выбор материала может определить успех вашего продукта
В промышленном проектировании продукции, the material you choose for your enclosure or panel is far more than a cosmetic decision. It affects weight, manufacturing cost, assembly time, thermal performance, EMI shielding, and ultimately your product’s competitiveness in the market.
В компании Eastmaster мы недавно завершили полную переработку панели приборов для клиента из отрасли тестирования и измерений. Цель: переход от панели из нержавеющей стали к корпусу из поликарбоната, полученному методом литья под давлением—без ущерба для структурной целостности или ЭМИ-защиты. Результаты говорили сами за себя: снижение веса на 60%, снижение стоимости единицы продукции на 50%.
Это исследование проведёт вас через инженерное обоснование, процесс переработки и компромиссы, которые мы оценили—чтобы вы могли применить ту же структуру принятия решений в собственных проектах. Для более глубокого изучения вариантов материалов смотрите наше сопутствующее руководство: Как выбрать правильный пластик для вашего проекта.

Вызов: почему исходная панель из нержавеющей стали должна была уйти
Вес и эргономика
Исходная панель приборов была изготовлена из листа нержавеющей стали 304 толщиной примерно 2 мм. Хотя это обеспечивало превосходную жёсткость и коррозионную стойкость, одна панель весила более 1,8 кг. Для портативного тестового устройства, которое операторы переносят по рабочим площадкам, это было значительной эргономической проблемой. Полевые пользователи сообщали об усталости при длительном использовании в руках, а тяжёлый корпус ограничивал варианты монтажа.
Сложность производства и стоимость
Производство панели из нержавеющей стали требовало технологического процесса обработки листового металла—вырубки, пробивки, гибки и формовки. Штамповка листового металла требует специализированных прогрессивных штампов для вырезов и отверстий, за которыми следуют многочисленные операции гибки с отдельным инструментом для каждого сгиба. Один комплект штампа может стоить $3000–$8000, и каждый дополнительный сгиб добавляет время цикла и накопление допусков. Что ещё более критично, формовка листового металла накладывает серьёзные ограничения на проектирование: внутренние рёбра, бобышки для защёлкивания, каналы для прокладки кабелей и сложная 3D-геометрия принципиально невозможны при работе с листом. Минимальные радиусы гибки ограничивают компактность элементов, а сложность детали ограничена тем, что можно сформировать последовательной гибкой—что делает её непригодной для того вида интегрированного, богатого функциями дизайна, который позволяет литьё под давлением.
Внутренние элементы, предназначенные для крепления печатных плат, требовали прецизионной механической обработки и ручного изготовления металлических кронштейнов, что дополнительно увеличивало время и стоимость производственного процесса. Подробнее о том, как избежать подобных проблем, смотрите наше Руководство по проектированию для производства (DFM).
Решение: панель из поликарбоната, полученная литьём под давлением
Мы предложили заменить панель из нержавеющей стали корпусом из высокотемпературного поликарбоната (PC), полученным методом литья под давлением. Поликарбонат был выбран благодаря превосходному сочетанию ударной прочности (удар по Изоду с надрезом 600–900 Дж/м), термостойкости (HDT 130–140°C при 1,8 МПа) и размерной стабильности—что критически важно для поддержания точных допусков вокруг элементов крепления печатных плат.
Процесс литья под давлением позволил нам интегрировать элементы, которые были невозможны или непрактичны при обработке стали:
Ключевые конструктивные особенности, реализуемые литьём под давлением
-
Интегрированные каналы для прокладки кабелей заменили отдельные металлические зажимы и стяжки, упростив спецификацию и сборку.
-
Рёбра и косынки добавляли структурную жёсткость там, где это необходимо, без увеличения толщины стенок, сохраняя эффективное использование материала.
-
Направляющие для печатных плат, встроенные непосредственно в панель, обеспечивали точное выравнивание компонентов при сборке.
-
ЭМИ-защита достигается за счёт проводящего покрытия, наносимого после литья на внутреннюю поверхность пластиковых деталей, что соответствует эффективности защиты исходной стальной панели.
-
Более удобный промышленный дизайн. Печать держится дольше, чем на нержавеющей стали.
Нержавеющая сталь против поликарбоната: сравнение
|
Характеристика |
Нержавеющая сталь (SS 304) |
Поликарбонат (PC) |
|
Плотность |
7,93 г/см³ |
1,20 г/см³ |
|
Предел прочности при растяжении |
505–620 МПа |
60–75 МПа |
|
Ударная стойкость (Изод) |
Низкая (хрупкий) |
600–900 Дж/м (с надрезом) |
|
Температура прогиба |
>500°C |
130–140°C @ 1.8 MPa |
|
Коррозионная стойкость |
Отличная |
Отличная (химическая/УФ) |
|
ЭМИ-защита |
Встроенная (без обработки) |
Требуется проводящее покрытие |
|
Гибкость конструкции |
Ограниченная (ограничения механической обработки и формовки листового металла) |
Высокая (защёлки, рёбра, каналы,скруглённые углы) |
|
Стоимость единицы (тираж 1K) |
> $35 |
< $8 (включая ЭМИ-покрытие) |
|
Инвестиции в оснастку |
$3000–$8000/комплект штампа для штамповки |
$4K–$5K (пресс-форма) |
Решение проблем: как мы преодолели распространённые опасения
Переход с нержавеющей стали на пластик вызывает обоснованные инженерные опасения. Вот’s how we addressed each one:
Прочность и ударная стойкость
Хотя предел прочности поликарбоната (’s tensile strength (60–75 MPa) is lower than 304 stainless steel (505–620 MPa), the panel does not need to bear structural loads—it serves as an enclosure. For impact resistance, polycarbonate actually outperforms steel in drop-test scenarios due to its ability to deform and recover. We validated this with a 1.2-meter drop test onto concrete, which the polycarbonate panel passed with zero cracking.
Чувствительность к температуре
Рабочий диапазон температур клиента составлял ’s operating temperature range was −20°C to +70°C, well within polycarbonate’s service window. In this case, high-temperature polycarbonate was the right fit. See our руководство по выбору пластиковых материалов для полного сравнения инженерных пластиков и их температурных ограничений.
ЭМИ-защита
Это самое распространённое возражение, которое мы слышим. Нержавеющая сталь обеспечивает встроенную ЭМИ-защиту; пластик — нет. Наше решение: нанести проводящее покрытие (никель/медь-based EMI/RFI спрей) на внутренние поверхности пластиковых деталей после литья. Это обеспечивает 40–60 dB of shielding effectiveness across 30 MHz–1 GHz, comparable to the original steel enclosure. The coating adds approximately $0.80 per unit but is far outweighed by the savings from eliminating steel machining.
Воспринимаемое качество
Некоторые отрасли связывают нержавеющую сталь с премиальным качеством, особенно в промышленное оборудование и приборостроение приложениях. Мы решили эту проблему through surface finishing: панели из поликарбоната получили soft-touch текстуру и custom color matching, resulting in a professional appearance, которое конечные пользователи оценили как equal to or better than the original steel version в слепых тестах.


Редизайн в процессе новой пластиковой панели после преобразования
Процесс переработки: от стали к пластику за 5 шагов
-
Анализ проектирования для производства (DFM) — Мы проанализировали исходную геометрию стальной панели и определили элементы, которые можно объединить, упростить или исключить в литьевой конструкции. Ключевое действие: преобразовать ограниченное крепление винтами в столько стоек, сколько нужно. Это упрощает сборку электрических компонентов.
-
Выбор материала — На основе рабочей среды и механических требований мы выбрали высокотемпературный поликарбонат.
-
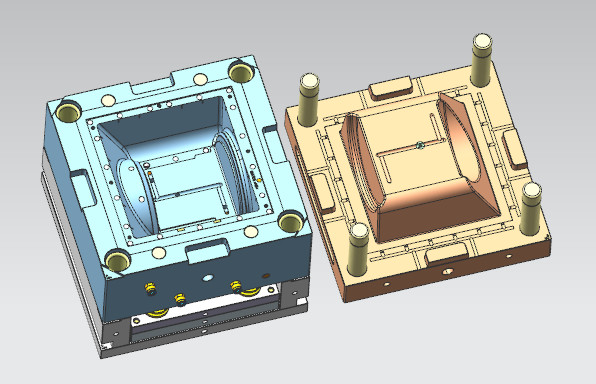
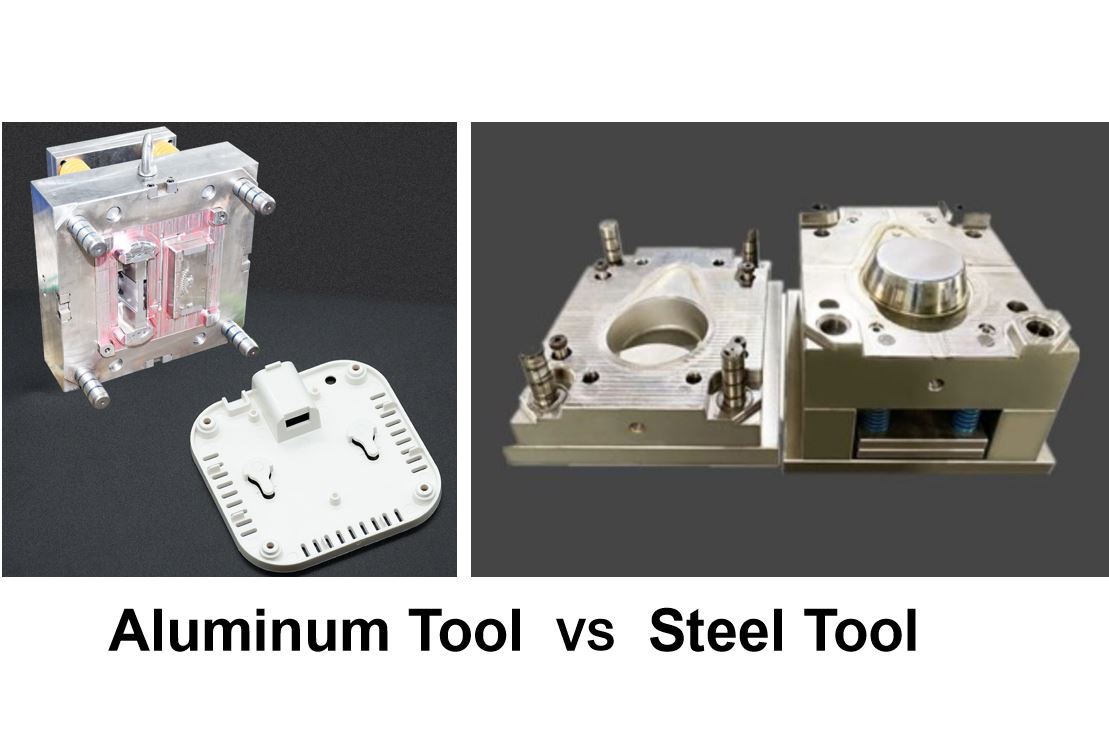
Проектирование пресс-формы и оснастка — Пресс-форма для литья была спроектирована с 2-плитной конфигурацией, учитывающей ’s moderate undercut features via side cores. Tooling lead time was 4 weeks for a production-grade steel mold.
-
Первая выборка (T1) и итерация — Первые образцы (T1) выявили незначительные прогибы near rib intersections. Мы скорректировали соотношение толщины рёбер к толщине стенок с 70% до 50% и добавили лёгкую текстуру для маскировки остаточных следов. Вторые образцы (T2) были одобрены.
-
Нанесение ЭМИ-покрытия и окончательная валидация — Одобренные панели получили проводящее ЭМИ-покрытие, за которым последовали испытания эффективности экранирования, контроль размеров и полные испытания сборки. Все испытания прошли с первой попытки.
Результаты: до и после
|
Показатель |
Нержавеющая сталь (до) |
Поликарбонат (после) |
|
Вес панели |
1,8 кг |
0,72 кг (−60%) |
|
Стоимость единицы |
> $35 |
< $8 (−77%) |
|
Время сборки |
8 мин |
2,5 мин (−69%) |
|
Процент доработки |
~5% |
< 0,5% |
|
ЭМИ-защита |
Встроенная |
40–60 дБ (проводящее покрытие) |
|
Испытание на падение (1,2 м) |
Вмятина/деформация |
Пройдено (без трещин) |
Когда нержавеющая сталь всё ещё остаётся лучшим выбором
This case study shouldn’t be read as a blanket recommendation for plastic over steel. Stainless steel remains the superior choice when:
-
Рабочие температуры постоянно превышают 150°C (например, промышленные печи, моторные отсеки)
-
Панель должна служить несущим элементом конструкции
-
Ожидается экстремальное химическое воздействие (сильные кислоты или щёлочи)
-
Объём производства очень мал (< 100 единиц), когда стоимость пресс-формы не может быть амортизирована
-
Нормативные требования предписывают металлические корпуса (определённые медицинские применения и применения в опасных зонах)
Заключение
Переход от нержавеющей стали к литому под давлением поликарбонату в этом переработку панели приборов демонстрирует, что материальная инновация, основанная на инженерном анализе, может обеспечить измеримые улучшения по весу, стоимости и эффективности сборки—без ущерба для ЭМИ-защиты или долговечности.
The key takeaway: don’t default to stainless steel out of habit. Evaluate your actual performance requirements, volume, and cost targets, and let the data drive your material decision. In many cases, modern engineering plastics paired with appropriate post-processing (like EMI coating) can match or exceed the performance of metal—at a fraction of the cost and weight.
If you’re considering a similar material transition, our engineering team at Eastmaster может помочь вам оценить осуществимость, провести DFM-анализ и создать прототип, прежде чем вы вложитесь в производственную оснастку. За руководством по поиску подходящего производственного партнёра для проектов с малым объёмом смотрите Как найти надёжный завод по производству пластика и CNC-обработке в Китае.
Часто задаваемые вопросы
В: Может ли пластик, литой под давлением, действительно заменить нержавеющую сталь в панелях приборов?
О: Да, для большинства промышленных корпусов приборов, которые служат защитными кожухами, а не несущими элементами. Поликарбонат и другие инженерные пластики обеспечивают достаточную прочность, ударную стойкость и термическую стабильность для типичных рабочих условий (−20°C до +70°C). ЭМИ-защита может быть достигнута с помощью проводящих покрытий.
В: Сколько стоит пресс-форма для панели приборов?
О: Для панели такого размера (примерно 300 × 150 мм), производственная пресс-форма из стали обычно стоит $4,000–$5,000 в зависимости от сложности (undercuts, side cores, surface finish).
В: Работает ли ЭМИ-покрытие на пластике так же хорошо, как стальное экранирование?
О: Проводящие покрытия (на основе никеля, меди или серебра) на пластике могут обеспечить 40–60 дБ эффективности экранирования, что сопоставимо с тонкой нержавеющей сталью для большинства коммерческих и промышленных применений. Для военных или аэрокосмических применений, требующих >80 дБ, металлический корпус может still be necessary.
В: Что если мой продукт работает при экстремальных температурах?
О: При непрерывных температурах выше 130°C рассмотрите PPS (HDT ~260°C), PEEK (HDT ~315°C) или LCP вместо поликарбоната. Наша инженерная команда может помочь вам выбрать подходящий материал на основе ваших конкретных тепловых требований.
Есть идея по переработке вашего текущего продукта? Свяжитесь с нами, чтобы получить консультацию.

• Email: info@eastmaster.com
• Phone: +86 755 22676100
• WhatsApp / WeChat доступны.
Пресс-формы для прототипов и литьё малыми сериями: секретное оружие вашей стартап-команды
Детали из ЧПУ для роботизированных рук: прецизионные компоненты для автоматизации | Eastmaster