
От концепции до чертежа: Критическая важность проектирования для производства (DFM)
От концепции до чертежа: Критическая важность проектирования для производства (DFM)
Каждый отличный аппаратный продукт начинается с блестящей идеи. Однако преодоление разрыва между красивым 3D-рендером и функциональным, рентабельным физическим продуктом, пригодным для массового производства, — это большая проблема. Многие стартапы спотыкаются на этом пути — не потому, что их идеи плохи, а потому, что они упускают из виду самое важное звено в разработке продукта: проектирование для производства (DFM).
Проще говоря, DFM подразумевает учет технологичности и экономики производства на этапе проектирования продукта. Это не про то, чтобы подавить ваше творчество; скорее, это использование инженерного опыта для «сопровождения» вашего проекта, гарантируя, что ваш дизайн плавно перейдет от чертежа к реальности.
Для стартапов раннее внедрение анализа DFM жизненно важно. Опытный партнер по литью под давлением может выявить потенциальные проблемы с дизайном еще до того, как будет разрезан первый кусок стали, избегая дорогостоящих переделок пресс-форм и задержек проекта в дальнейшем.
Проще говоря, DFM подразумевает учет технологичности и экономики производства на этапе проектирования продукта. Это не про то, чтобы подавить ваше творчество; скорее, это использование инженерного опыта для «сопровождения» вашего проекта, гарантируя, что ваш дизайн плавно перейдет от чертежа к реальности.
Для стартапов раннее внедрение анализа DFM жизненно важно. Опытный партнер по литью под давлением может выявить потенциальные проблемы с дизайном еще до того, как будет разрезан первый кусок стали, избегая дорогостоящих переделок пресс-форм и задержек проекта в дальнейшем.
Основные принципы DFM
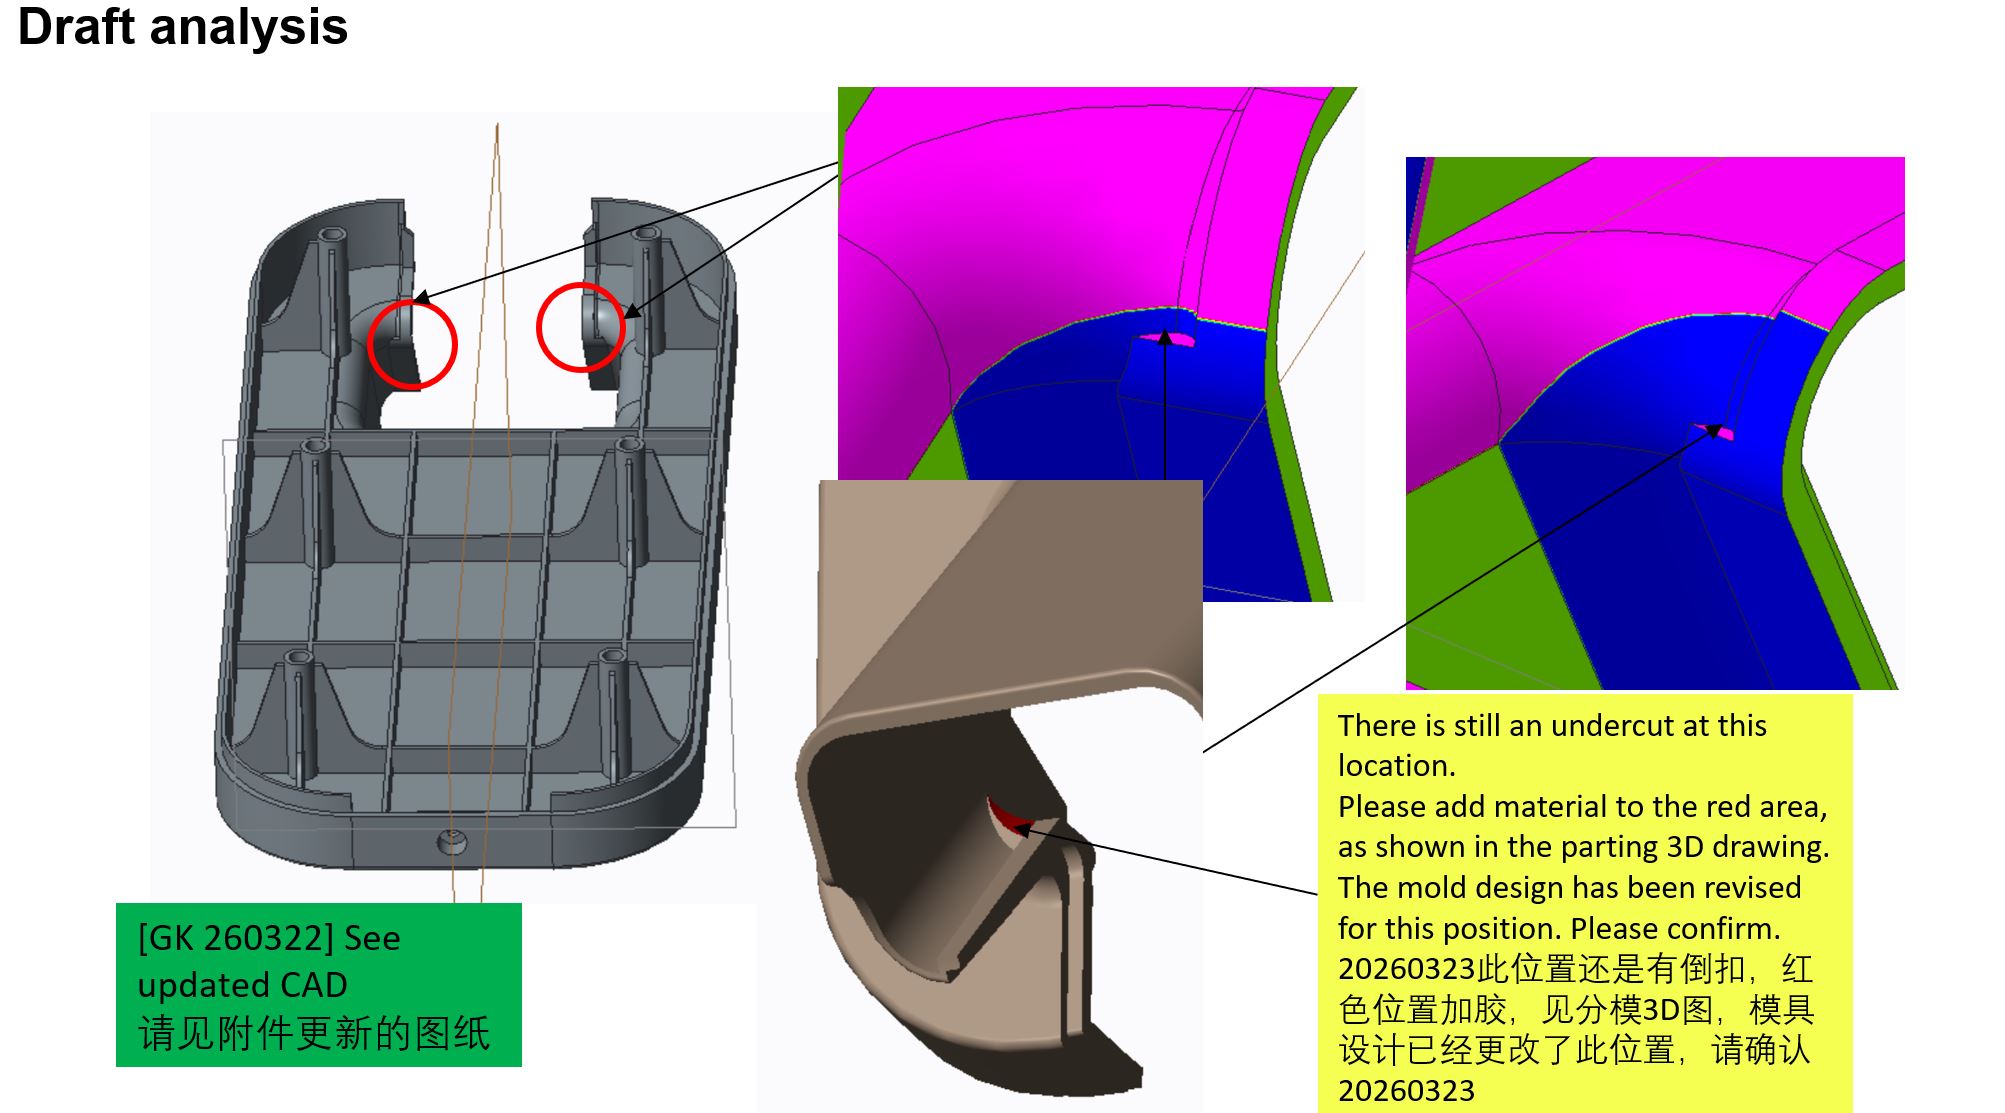
Уклоны (Литейные уклоны): Это золотое правило проектирования для литья под давлением. Чтобы формованная деталь плавно извлекалась из формы, все стенки, параллельные направлению раскрытия, должны иметь определенный угол наклона. Отсутствие уклона (или недостаточный угол) может привести к появлению царапин на детали, следов напряжения («белые толкатели») или даже сделать извлечение невозможным. Обычно мы рекомендуем уклон не менее 1°; для текстурированных поверхностей угол должен быть еще больше.
Равномерная толщина стенок: Пластик сжимается при остывании в форме. Если толщина стенок детали неравномерна, толстые участки остывают медленнее тонких, создавая внутреннее напряжение. В конечном итоге это приводит к появлению усадочных раковин на поверхности или пустот внутри детали и может даже вызвать коробление. Поддержание равномерной толщины стенок — краеугольный камень качества продукта и стабильности размеров.
Проектирование ребер: Для увеличения прочности детали мы обычно проектируем ребра жесткости. Однако толщина ребер имеет решающее значение; обычно рекомендуется, чтобы она составляла не более 60% от основной толщины стенки. В противном случае на обратной стороне ребра появятся усадочные раковины. Кроме того, основание ребра должно иметь галтель (радиус) для снижения концентрации напряжений и предотвращения растрескивания.
Избегание острых углов: Острые углы внутри формы создают концентрацию напряжений, что может привести к растрескиванию формы во время термообработки или использования, а также вызвать разрушение пластиковой детали в углу под нагрузкой. Проектирование внутренних углов с радиусами значительно улучшает поток материала и повышает прочность как детали, так и формы.
Упрощение боковых действий: Если деталь имеет отверстия или поднутрения сбоку, форма требует сложных механизмов, таких как ползуны или подъемники. Эти механизмы значительно увеличивают стоимость и сложность формы и могут стать точками отказа в будущем. Благодаря продуманному дизайну — например, изменению бокового отверстия на открытый паз или разделению детали на два более простых компонента для сборки — вы можете эффективно избежать боковых действий и снизить затраты.
Наш совет
Не ждите, пока ваш дизайн будет полностью зафиксирован, прежде чем обращаться к производителю пресс-форм. Привлекайте опытных инженеров на этапе концептуального проектирования для обзора.
Имея 25-летний опыт обслуживания международных клиентов, Eastmaster накопила богатейший опыт в области DFM. Мы не просто говорим вам «это не сработает»; мы предлагаем решения о том, «как сделать это лучше». Мы помогаем вам оптимизировать производственные затраты без ущерба для функции или внешнего вида продукта.
Еще раз: хороший DFM — это уже половина успеха успешного продукта. Это гарантирует, что ваш путь разработки оборудования будет более плавным, быстрым и рентабельным.

• Email:info@eastmaster.com
• Phone: +86 755 22676100
• WhatsApp / WeChat доступны
• Phone: +86 755 22676100
• WhatsApp / WeChat доступны
Как выбрать правильный пластик для вашего проекта
Процессы обработки поверхности общего металла
Related blog



