Marcas de Plata en Moldeo por Inyección: Causas, Soluciones y Prevención
Marcas de Plata en Moldeo por Inyección: Causas, Soluciones y Prevención

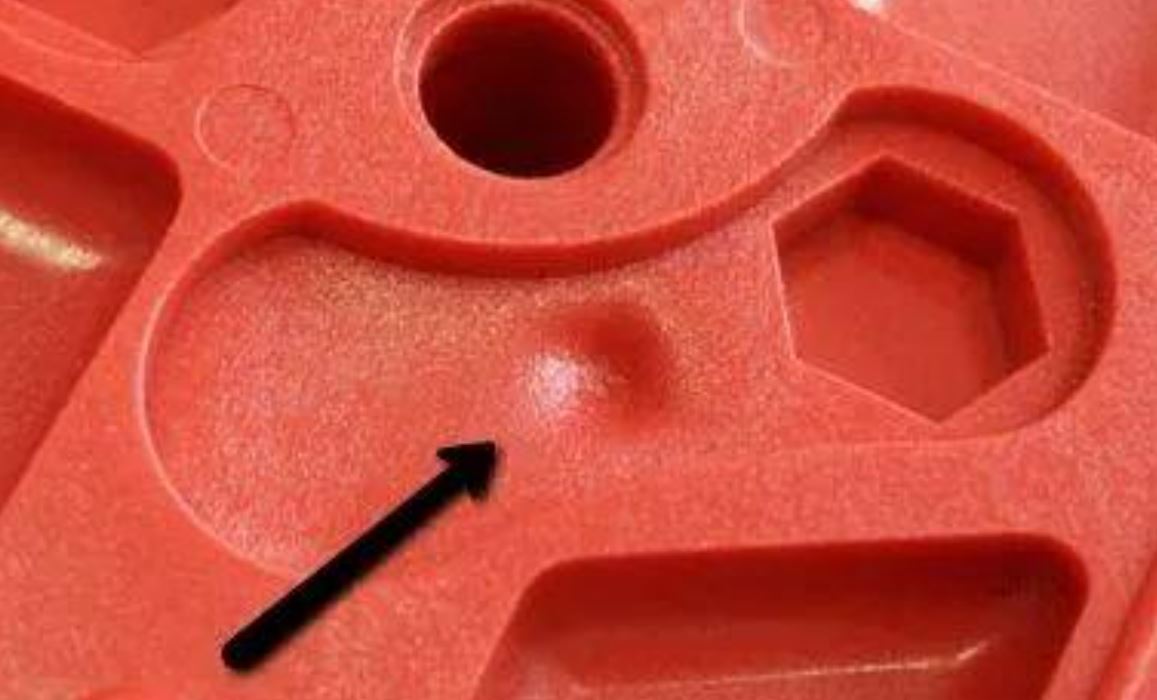
Si alguna vez ha visto rayas plateado-blanquecinas en una pieza de plástico inyectada de color negro u oscuro, ha visto marcas de plata. En la industria, también se llaman rayas plateadas, marcas de humedad o líneas de inyección. Parecen pequeños arañazos que se extienden desde el área de la compuerta hacia la superficie de la pieza.
Las marcas de plata son uno de los defectos de superficie más comunes en el moldeo por inyección. Por lo general no afectan la resistencia de la pieza, pero la hacen ver mal y pueden causar rechazo de calidad — especialmente para piezas visibles como carcasas, tapas y productos de consumo.
Esta guía explica qué causa las marcas de plata, cómo distinguirlas de otros defectos, y cómo corregirlas y prevenirlas. Basado en años de experiencia en moldeo por inyección de Eastmaster Manufacturing Limited en Shenzhen.
¿Qué son las marcas de plata?(H2)
Las marcas de plata son patrones de rayas plateado-blanquecinas en la superficie de una pieza moldeada por inyección. Típicamente aparecen cerca de la compuerta (donde el plástico entra al molde) y se extienden hacia afuera en forma de abanico.
Características clave de las marcas de plata:
• Líneas plateadas o blancas en la superficie de la pieza
• Generalmente cerca de la compuerta, extendiéndose hacia afuera
• Más visibles en piezas de color oscuro (negro, azul oscuro, verde oscuro)
• Defecto superficial — no penetra profundamente en la pieza
• Puede aparecer en cualquier material termoplástico (ABS, PC, Nylon, POM, PP, etc.)
Las marcas de plata son diferentes de las líneas de flujo (que siguen la dirección del flujo del fundido) y las líneas de soldadura (que aparecen donde se encuentran dos frentes de fundido). El color plateado viene de pequeñas burbujas de gas o humedad que se estiran en líneas finas durante el llenado.
Causas raíz de las marcas de plata(H2)
Las marcas de plata tienen varias causas raíz. Las más comunes se listan a continuación, de más frecuente a menos frecuente.
1. Secado insuficiente del material(H3)
Esta es la causa #1 de las marcas de plata, especialmente para materiales que absorben humedad del aire (materiales higroscópicos). Nylon (PA), PC, ABS y PET absorben humedad fácilmente.
Cuando los gránulos húmedos entran en la máquina de inyección, el agua dentro se convierte en vapor a altas temperaturas de fundido (200-300°C). El vapor crea pequeñas burbujas de gas en el fundido. Cuando el fundido llena el molde, estas burbujas se estiran en líneas largas y finas — esa es la marca de plata que ve.
Requisitos típicos de secado:
• ABS: 80-85°C durante 2-4 horas, contenido de humedad por debajo de 0,05%
• PC: 120°C durante 3-4 horas, contenido de humedad por debajo de 0,02%
• Nylon (PA6, PA66): 80-90°C durante 4-6 horas, contenido de humedad por debajo de 0,1%
• PET: 150-160°C durante 4-6 horas, contenido de humedad por debajo de 0,005%
• PP, PE: Generalmente no necesitan secado (no higroscópicos), pero 60-80°C durante 1 hora si se almacenan en condiciones húmedas
2. Temperatura del molde demasiado baja(H3)
Cuando la superficie del molde está demasiado fría, el fundido se enfría demasiado rápido tan pronto como toca la pared del molde. La capa superficial se congela antes de que pueda suavizarse, atrapando marcas de gas y marcas de flujo en la superficie. Esto es especialmente común en clima frío o cuando el controlador de temperatura del molde no está configurado correctamente.
Rangos típicos de temperatura del molde:
• ABS: 50-80°C
• PC: 80-120°C
• Nylon: 60-100°C
• POM: 80-120°C
Regla general: mayor temperatura del molde da mejor acabado superficial pero mayor tiempo de ciclo. Encuentre el equilibrio para su pieza.
3. Mal diseño de la compuerta(H3)
La compuerta es donde el plástico entra en la cavidad del molde. Si la compuerta es demasiado pequeña, está en la posición incorrecta o es del tipo equivocado, puede hacer que el fundido entre en la cavidad como un chorro (llamado jetting) en lugar de fluir suavemente. Este jetting crea líneas de pliegue y marcas de plata en la superficie.
Problemas comunes de diseño de compuerta:
• Compuerta demasiado pequeña: Alta velocidad de inyección a través de una abertura pequeña causa jetting
• Posición de compuerta incorrecta: Compuerta apuntando directamente a un área abierta grande hace que el fundido dispare a través en lugar de llenar desde la compuerta hacia afuera
• Tipo de compuerta incorrecto: Usar una compuerta puntual para una pieza grande, o una compuerta de abanico para una pieza pequeña y delgada
Solución: use una compuerta de tamaño adecuado, colóquela de modo que el fundido golpee primero una pared o núcleo (no espacio abierto), y elija el tipo de compuerta correcto para el tamaño y forma de la pieza.
4. Velocidad de inyección demasiado alta(H3)
Cuando la velocidad de inyección es demasiado alta, el fundido entra en la cavidad del molde demasiado rápido y crea un efecto de jetting. El fundido dispara a través de la cavidad en lugar de llenarla capa por capa. Esto causa marcas superficiales, aire atrapado y marcas de plata.
Solución: reduzca la velocidad de inyección, especialmente en la primera etapa de llenado. Use un perfil de inyección multi-etapa — lento al inicio, más rápido en el medio, lento nuevamente al final.
5. Temperatura de fundido demasiado alta(H3)
Cuando la temperatura del barril está demasiado alta, el plástico puede empezar a descomponerse (degradarse). El plástico degradado libera gas, que crea marcas de plata. Esto es más común con materiales sensibles al calor como PVC y POM.
Solución: verifique la ficha técnica del material para el rango de temperatura de fundido recomendado, y manténgase dentro de él. Si necesita mayor flujo, intente aumentar la temperatura del molde en lugar de la temperatura de fundido.
6. Contrapresión insuficiente(H3)
La contrapresión es la presión aplicada al tornillo durante la etapa de plastificación (fundido). Baja contrapresión significa que el tornillo gira rápido y no empuja el fundido con suficiente fuerza. Esto deja burbujas de aire y bolsillos sin fundir en el fundido, que aparecen como marcas de plata en la pieza.
Solución: aumente la contrapresión a 5-15 bar (según el material). Esto comprime el fundido, expulsa el aire y da un fundido más uniforme.
Cómo distinguir marcas de plata de otros defectos(H2)
|
Defecto |
Apariencia |
Ubicación |
Causa principal |
|
Marcas de plata |
Líneas finas plateado-blanquecinas, en forma de abanico |
Cerca de la compuerta, extendiéndose hacia afuera |
Humedad, baja temp. del molde, jetting |
|
Líneas de flujo |
Líneas onduladas siguiendo la dirección del flujo |
A lo largo del camino de flujo, cerca de la compuerta |
Baja temp. de fundido, inyección lenta |
|
Líneas de soldadura |
Línea visible donde dos frentes de fundido se encuentran |
Alrededor de agujeros, detrás de soportes |
Frentes de fundido encontrándose a baja temp. |
|
Marcas de quemadura |
Decoloración marrón o negra |
Final del llenado, atrapamientos de aire, zonas delgadas |
Aire atrapado comprimido y calentado |
|
Pieza incompleta |
Pieza incompleta, secciones faltantes |
Extremo lejano del camino de flujo |
No suficiente material, baja presión |
Consejo rápido: si puede raspar la marca plateada con la uña y se siente ligeramente áspera, probablemente son marcas de plata. Si parece una línea ondulada suave, es más probable una línea de flujo.
Guía de solución paso a paso(H2)
Cuando vea marcas de plata en una pieza, siga este orden para encontrar y corregir la causa raíz:
• Paso 1 — Verifique el secado del material: ¿El secador funciona? ¿La temperatura de secado es correcta? ¿El tiempo de secado es suficiente? Pruebe el contenido de humedad con un analizador de humedad. Esto resuelve el 70% de los problemas de marcas de plata.
• Paso 2 — Verifique la temperatura del molde: Use un termómetro de superficie para verificar la temperatura real del molde. ¿Está dentro del rango recomendado para el material? Si es demasiado baja, auméntela gradualmente (5-10°C a la vez).
• Paso 3 — Verifique la velocidad de inyección: Reduzca la velocidad de inyección de la primera etapa en un 20-30%. Si las marcas de plata mejoran, encontró la causa. Luego ajuste fino para encontrar la mejor velocidad.
• Paso 4 — Verifique la temperatura de fundido: Verifique la temperatura real de fundido con una prueba de purga. Si es demasiado alta, reduzca 10-20°C. Si es demasiado baja, aumente ligeramente.
• Paso 5 — Verifique la contrapresión: Aumente la contrapresión en 3-5 bar y vea si las marcas de plata mejoran.
• Paso 6 — Verifique el diseño de la compuerta: Si todo lo anterior falla, el problema puede estar en el diseño del molde. Revise el tamaño, posición y tipo de compuerta. Esto puede necesitar modificación del molde.
Consejos de prevención para calidad a largo plazo(H2)
• Siempre seque los materiales higroscópicos: Establezca un procedimiento estándar de secado para cada material y sígalo cada vez. No salte el secado para ahorrar tiempo.
• Use un analizador de humedad: Verifique el contenido de humedad de los gránulos secos antes de la producción. Esto toma 5 minutos y previene horas de piezas defectuosas.
• Controle la humedad del taller: En temporadas húmedas (temporada de lluvias en el sur de China, verano en muchas regiones), los gránulos secos pueden reabsorber humedad en 30 minutos de salir del secador. Use sistemas de secado de circuito cerrado o mantenga los gránulos en contenedores sellados.
• Mantenga los controladores de temperatura del molde: Verifique las líneas de agua, bombas y calentadores regularmente. Un controlador de temperatura del molde roto es una causa oculta común de marcas de plata repentinas.
• Registre los parámetros del proceso: Guarde los buenos ajustes para cada pieza y material. Cuando las marcas de plata aparezcan de nuevo, compare con los ajustes guardados para encontrar qué cambió.
• Entrene a los operadores: Muchos problemas de marcas de plata vienen de operadores que saltan pasos de secado o cambian ajustes sin entender por qué. Entrene a su equipo en el "por qué" no solo en el "cómo."
Por qué elegir Eastmaster para moldeo por inyección(H2)
En Eastmaster Manufacturing Limited, el control de calidad comienza antes del primer disparo. Verificamos cada lote de material por contenido de humedad, verificamos las temperaturas del molde antes de la producción y monitoreamos los parámetros del proceso durante toda la corrida.
• Secado de material interno con secadores deshumidificadores para todos los materiales higroscópicos
• Pruebas de contenido de humedad antes de cada corrida de producción
• Control preciso de temperatura del molde en todas las máquinas de inyección
• Inspección de primera pieza con verificaciones detalladas de calidad superficial
• Documentación de parámetros del proceso para calidad repetible
• Sistema de gestión de calidad certificado ISO 9001 e ISO 13485
• D-U-N-S verificado: 66-849-8033
Ya sea que necesite ayuda para resolver marcas de plata en una pieza existente, o quiera comenzar un nuevo proyecto de moldeo por inyección con el proceso correcto desde el inicio, nuestro equipo de ingeniería está aquí para ayudar. Contacte con Eastmaster hoy con los detalles de su pieza para una revisión gratuita del proceso.

• Email: info@eastmaster.com
• Phone: +86 755 22676100
• WhatsApp / WeChat disponibles
Tolerancias de mecanizado CNC: qué es posible y cómo especificarlas