Mecanizado CNC de PTFE (Teflón): Propiedades, Desafíos y Mejores Prácticas
Mecanizado CNC de PTFE (Teflón): Propiedades, Desafíos y Mejores Prácticas

El PTFE (politetrafluoroetileno), conocido por la marca Teflón, es uno de los materiales más resistentes a los químicos que existen. Puede trabajar entre -200°C y +260°C, tiene casi cero fricción y resiste prácticamente todos los químicos y disolventes. Por eso, el PTFE se usa en las aplicaciones más exigentes de sellado, aislamiento y procesamiento químico.
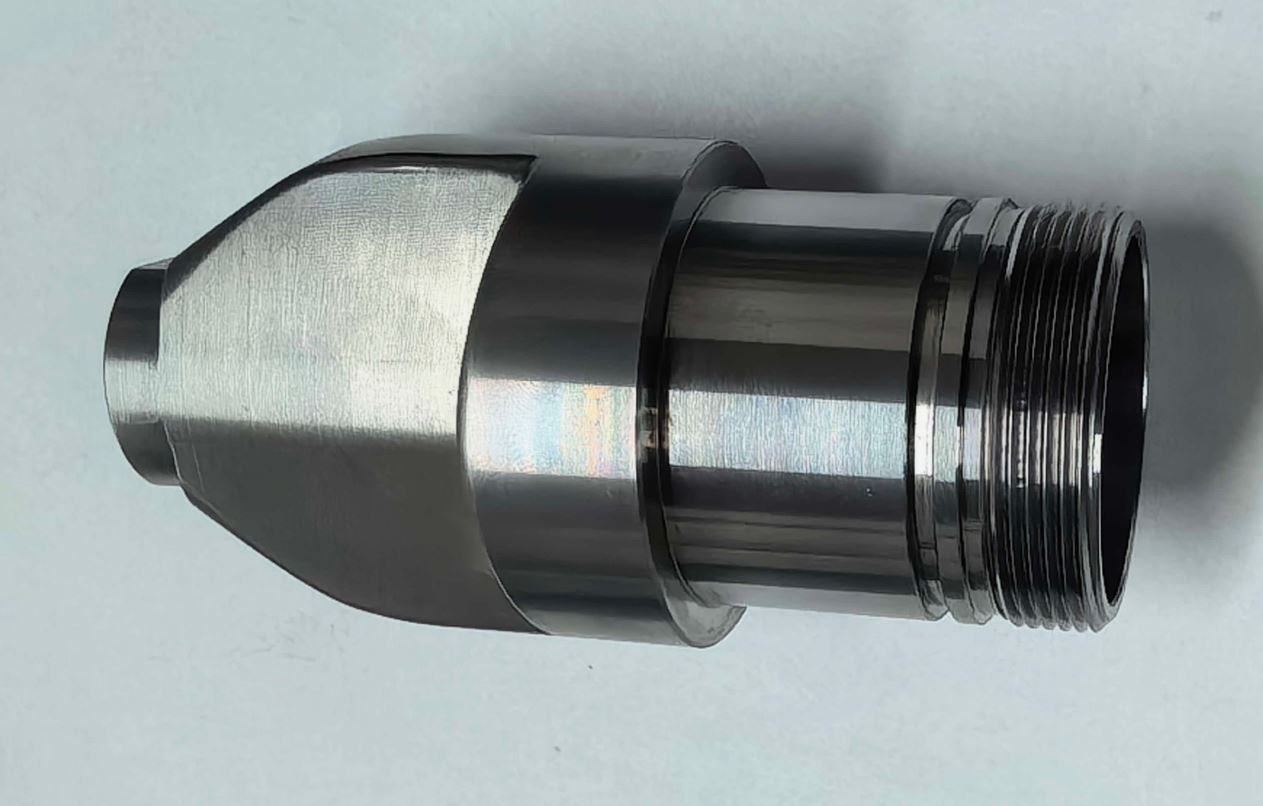
Sin embargo, el PTFE es extremadamente difícil de moldear por inyección o procesar por fusión — su peso molecular tan alto hace que no fluya como otros plásticos incluso por encima de su punto de fusión de 327°C. Aunque existe el moldeo por inyección especializado de PTFE, requiere equipo especial que la mayoría de los talleres no tienen. En Eastmaster, el método principal que usamos para dar forma al PTFE en piezas de precisión es el mecanizado CNC, después del moldeo por compresión para la materia prima o el skiving para láminas y películas. Por eso, el mecanizado CNC de PTFE es una habilidad especial que solo fabricantes con experiencia pueden hacer bien.
En Eastmaster Manufacturing, tenemos más de 25 años de experiencia mecanizando PTFE y otros plásticos de ingeniería de alto rendimiento. Esta guía cubre todo lo que necesita saber sobre el mecanizado CNC de PTFE — desde las propiedades del material y sus desafíos hasta los parámetros de mecanizado, consejos de diseño y control de calidad.
Resumen de Propiedades del Material PTFE
Entender las propiedades del PTFE es muy importante antes de diseñar o mecanizar piezas con este material.
|
Propiedad
|
Valor
|
Notas
|
|---|---|---|
|
Densidad
|
2,15-2,20 g/cm³
|
Más pesado que la mayoría de los plásticos de ingeniería
|
|
Temperatura de trabajo continua
|
-200°C a +260°C
|
El rango más amplio de todos los plásticos de ingeniería
|
|
Resistencia a la tracción
|
20-30 MPa
|
Baja; se deforma con carga constante
|
|
Alargamiento al romperse
|
200-400%
|
Muy flexible; se deforma con facilidad
|
|
Dureza (Shore D)
|
50-58
|
Blando; se raya fácilmente
|
|
Coeficiente de fricción
|
0,04-0,10
|
El más bajo de cualquier material sólido
|
|
Resistencia química
|
Prácticamente total
|
Resiste todos los disolventes, ácidos y bases comunes
|
|
Rigidez dieléctrica
|
60 kV/mm
|
Excelente aislante eléctrico
|
|
Absorción de agua
|
<0,01%
|
Prácticamente cero
|
|
Expansión térmica
|
100-135 × 10⁻⁶ /°C
|
Muy alta — 10 veces la del acero
|
|
Resistencia a la fluencia
|
Baja
|
Se deforma con carga constante
|
Por Qué el Mecanizado CNC de PTFE es Difícil
El PTFE suele llamarse "el plástico de ingeniería más difícil de mecanizar" — no porque sea duro, sino porque es tan blando y pegajoso. Los desafíos principales son:
Deformación Extrema
El PTFE tiene muy baja rigidez (módulo elástico ~0,5 GPa) y alto alargamiento. Durante el mecanizado, el material se deforma con las fuerzas de corte, lo que causa:
Poca precisión dimensional si las fuerzas de sujeción son muy altas
Comportamiento de corte "gomoso" — la herramienta empuja el material en vez de cortarlo bien
Dificultad para mantener tolerancias ajustadas (±0,05 mm es difícil; ±0,1 mm es más realista)
Alta Expansión Térmica
El coeficiente de expansión térmica del PTFE (100-135 × 10⁻⁶ /°C) es unas 10 veces el del acero. El calor del mecanizado causa una expansión grande, lo que provoca:
Piezas que miden bien en la máquina pero se encogen al enfriarse
Dificultad para mantener tolerancias ajustadas sin control de temperatura
Necesidad de recocido para aliviar tensiones después del desbaste
Control de Viruta
A diferencia de los metales que producen virutas cortas, el PTFE virgen produce virutas largas y en forma de cinta que pueden enrollarse alrededor de la herramienta, rayar la pieza o tapar la zona de corte. Los grados de PTFE con relleno (vidrio, carbono, bronce) producen virutas más frágiles y más fáciles de gestionar.
Fluencia y Deformación en Frío
El PTFE se deforma con carga constante incluso a temperatura ambiente. Esto significa:
La presión de sujeción muy alta puede deformar la pieza para siempre
Las piezas mecanizadas pueden cambiar de tamaño poco a poco después de producirlas
La estrategia de sujeción debe usar la menor fuerza posible
Parámetros de Mecanizado CNC para PTFE
Mecanizar PTFE con éxito requiere parámetros muy diferentes a los de los metales u otros plásticos de ingeniería.
Parámetros de Torneado
Velocidad de corte (Vc): 100-300 m/min para PTFE virgen; 50-150 m/min para grados con relleno
Avance: 0,1-0,3 mm/rev (acabado); 0,2-0,5 mm/rev (desbaste)
Profundidad de corte: 0,5-2,0 mm (acabado); 1,0-5,0 mm (desbaste)
Geometría de herramienta: Filo afilado con ángulo de ataque positivo grande (15-25°); cara de ataque pulida como espejo para reducir la fricción
Parámetros de Fresado
Velocidad de corte (Vc): 100-400 m/min para PTFE virgen; 60-200 m/min para grados con relleno
Avance por diente (fz): 0,05-0,20 mm/diente
Profundidad de corte: 0,5-2,0 mm (acabado); 1,0-3,0 mm (desbaste)
Usar herramientas afiladas y pulidas de metal duro con ángulos de hélice altos (40-45°) para sacar la viruta bien
Se prefiere el fresado en concordancia para mejor acabado superficial
Parámetros de Perforado
Ángulo de punta: 90-110° (el estándar 118° funciona, pero 90° reduce la fuerza de empuje)
Velocidad de corte: 30-100 m/min
Avance: 0,05-0,15 mm/rev
Para agujeros profundos, perforar con retiradas frecuentes para sacar la viruta
Usar estrías pulidas o brocas especiales para PTFE
Requisitos de Herramientas para Mecanizado de PTFE
Elegir las herramientas correctas es muy importante para mecanizar PTFE. Las herramientas buenas hacen la diferencia entre una pieza limpia y precisa, y una pieza deformada que hay que tirar.
Material de herramienta: Se prefiere metal duro macizo; HSS aceptable para poco volumen. Las herramientas con recubrimiento de diamante duran mucho más con PTFE con relleno.
Geometría de herramienta: Filos afilados (preparación de filo < 0,01 mm), ángulos de ataque positivos grandes y caras de ataque/flanco pulidas para reducir fricción y adhesión.
Recubrimiento de herramienta: El metal duro pulido sin recubrimiento funciona bien para PTFE virgen. Para grados con relleno (GF, CF, bronce), los recubrimientos de diamante CVD o PCD (diamante policristalino) hacen que la herramienta dure mucho más.
Refrigerante: El mecanizado en seco suele ser mejor para PTFE virgen (su baja fricción genera poco calor). Para grados con relleno, el aire comprimido o refrigerante en niebla ayuda a gestionar el polvo. El refrigerante por inundación se puede usar pero no es necesario.
Sujeción de pieza: Usar mordazas blandas (aluminio o poliuretano), portacolas o dispositivos de vacío. Evitar fuerza de sujeción muy alta — el PTFE se deforma con facilidad.
Grados de PTFE para Mecanizado CNC
Elegir el grado correcto de PTFE para su aplicación afecta mucho tanto la facilidad de mecanizado como el rendimiento de la pieza.
|
Grado
|
Propiedades Clave
|
Mejores Aplicaciones
|
Mecanabilidad
|
|---|---|---|---|
|
PTFE Virgen (Puro)
|
Mejor resistencia química, menor fricción, mayor pureza
|
Sellos químicos, alimentación/farmacéutica, equipo de laboratorio
|
Más difícil (virutas largas, pegajoso)
|
|
15% Relleno de Vidrio
|
Mayor resistencia al desgaste, más rígido, menor fluencia
|
Asientos de válvulas, componentes de bombas, rodamientos
|
Mejor (virutas más cortas)
|
|
25% Relleno de Carbono
|
Mayor resistencia al desgaste, menor fricción, conductivo
|
Sellos, juntas, aplicaciones ESD
|
Buena
|
|
15% Relleno de Bronce
|
Excelente resistencia al desgaste, mayor conductividad térmica
|
Sellos hidráulicos, anillos de compresor, placas de desgaste
|
Buena (virutas frágiles)
|
|
15% GF + 5% MoS₂
|
Baja fricción + alta resistencia al desgaste
|
Robamientos, componentes deslizantes, sellos rotativos
|
Buena
|
Para piezas mecanizadas por CNC de precisión que necesitan tolerancias ajustadas, los grados con relleno son mucho mejores que el PTFE virgen por su mayor estabilidad dimensional, menor fluencia y mejor manejo de la viruta.
Consejos de Diseño para Piezas de PTFE Mecanizadas por CNC
1. Evite tolerancias muy ajustadas en PTFE virgen: ±0,1 mm es realista para material virgen; ±0,05 mm necesita grados con relleno y ambiente controlado.
2. Considere la expansión térmica: Si las piezas trabajan a temperaturas altas, calcule los cambios de tamaño. A 200°C, el PTFE se expande un 2,5% desde la temperatura ambiente.
3. Evite cambios grandes de espesor: Las secciones gruesas se enfrían distinto y crean tensiones. Busque un espesor de pared uniforme.
4. Evite esquinas afiladas: Use radios mínimos de 0,5 mm para reducir las tensiones y que la herramienta entre mejor.
5. Diseñe pensando en la fluencia: Con carga constante, el PTFE se deforma con el tiempo. Si necesita estabilidad bajo carga, use grados con relleno o rediseñe para reducir la fuerza de contacto.
6. Especifique bien el acabado superficial: El PTFE virgen puede lograr Ra 0,4-0,8 μm con herramientas afiladas. Los grados con relleno suelen lograr Ra 0,8-1,6 μm.
7. Considere el post-mecanizado: El recocido a 250-300°C durante 2-4 horas (y luego enfriamiento lento) alivia las tensiones internas y estabiliza las medidas del PTFE con relleno.
Control de Calidad e Inspección de Piezas de PTFE
Mida a temperatura controlada: Por la alta expansión térmica, mida las piezas a 20°C ± 2°C después de que hayan estado al menos 2 horas en el ambiente.
Considere la recuperación por fluencia: Las piezas pueden seguir cambiando un poco después del mecanizado. Espere 24-48 horas antes de la inspección final para medidas importantes.
Inspección visual: Revise marcas de herramienta, rayas o defectos que puedan afectar el sellado.
Verificación dimensional: Use calibradores calibrados, micrómetros o MMC. Para tolerancias ajustadas, se recomienda MMC con compensación de temperatura.
Verificación de material: Confirme el grado del material midiendo la densidad (2,15-2,20 g/cm³ para PTFE virgen) o con espectroscopía FTIR.
Por Qué Elegir Eastmaster para Mecanizado CNC de PTFE
Eastmaster Manufacturing ha mecanizado PTFE y otros plásticos de ingeniería de alto redimiento durante más de 25 años. Nuestras capacidades incluyen:
Todos los grados de PTFE: Virgen, relleno de vidrio, relleno de carbono, relleno de bronce y compuestos especiales
Centros de mecanizado CNC de 3, 4 y 5 ejes
Sistemas especiales de sujeción para PTFE: Mordazas blandas, dispositivos de vacío y sujeción conforme
Ambiente de inspección con temperatura controlada para trabajos con tolerancias ajustadas
Capacidad de recocido post-mecanizado para aliviar tensiones y estabilizar dimensiones
Gestión de calidad certificada ISO 9001 e ISO 13485
Verificación D-U-N-S: 66-849-8033
Desde prototipos individuales de sellos hasta series de producción de miles de piezas, nuestro equipo tiene la experiencia para entregar piezas de PTFE que cumplan con sus necesidades exactas — a tiempo y dentro del presupuesto.
Desde prototipos individuales de sellos hasta series de producción de miles de componentes, nuestro equipo tiene la experiencia para entregar piezas de PTFE que cumplan con sus especificaciones exactas — a tiempo y dentro del presupuesto.
Contacte a Eastmaster hoy para discutir sus requisitos de mecanizado CNC de PTFE.
• Email: info@eastmaster.com
• Phone: +86 755 22676100
• WhatsApp / WeChat available on the right side.
Mecanizado CNC de PEEK: Guía Completa de Grados, Propiedades y Aplicaciones
Marcas de Hundimiento en Moldeo por Inyección: Causas y Soluciones | Eastmaster